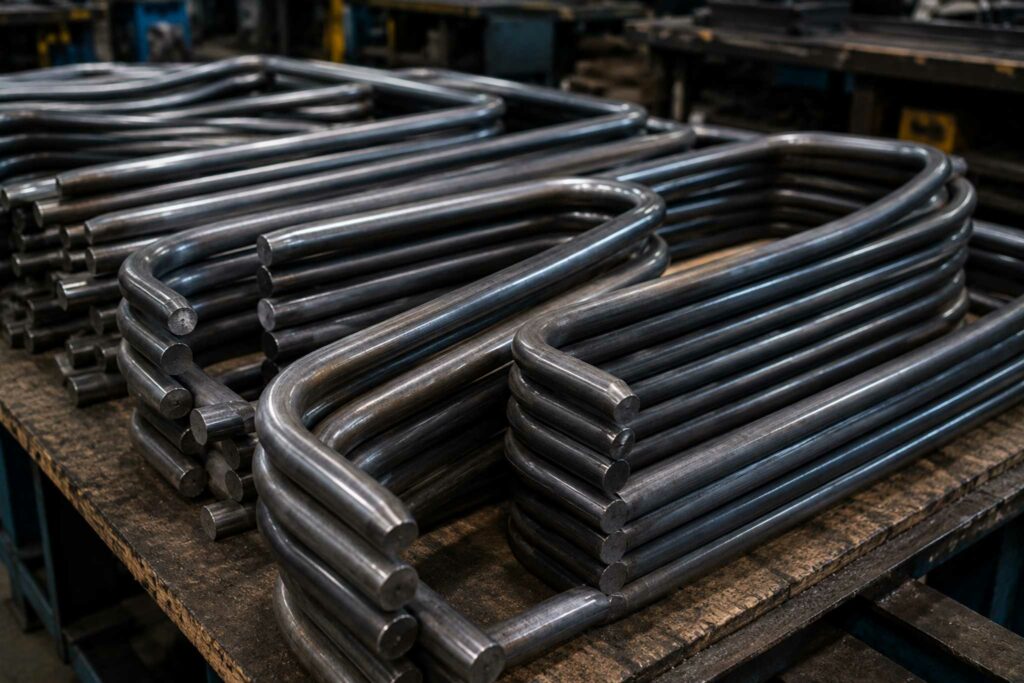
Gięcie rur Rydułtowy – usługi CNC, trzpieniowe i walcowanie
Precyzyjne gięcie rur stalowych, nierdzewnych i aluminiowych dla firm z Rydułtów.
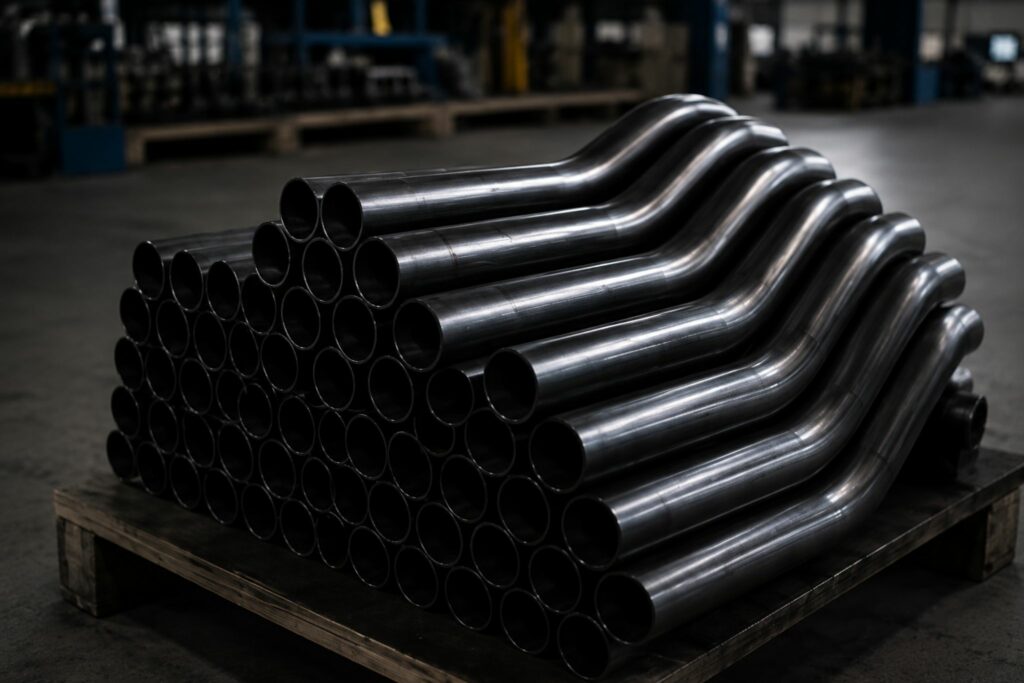
POL-PROD realizuje gięcie rur dla klientów z Rydułtów na podstawie dokumentacji technicznej, rysunków PDF, plików DXF/DWG, modeli CAD 3D oraz dokładnie zwymiarowanych szkiców. Wykonujemy pojedyncze elementy, prototypy, krótkie partie oraz regularną produkcję seryjną.
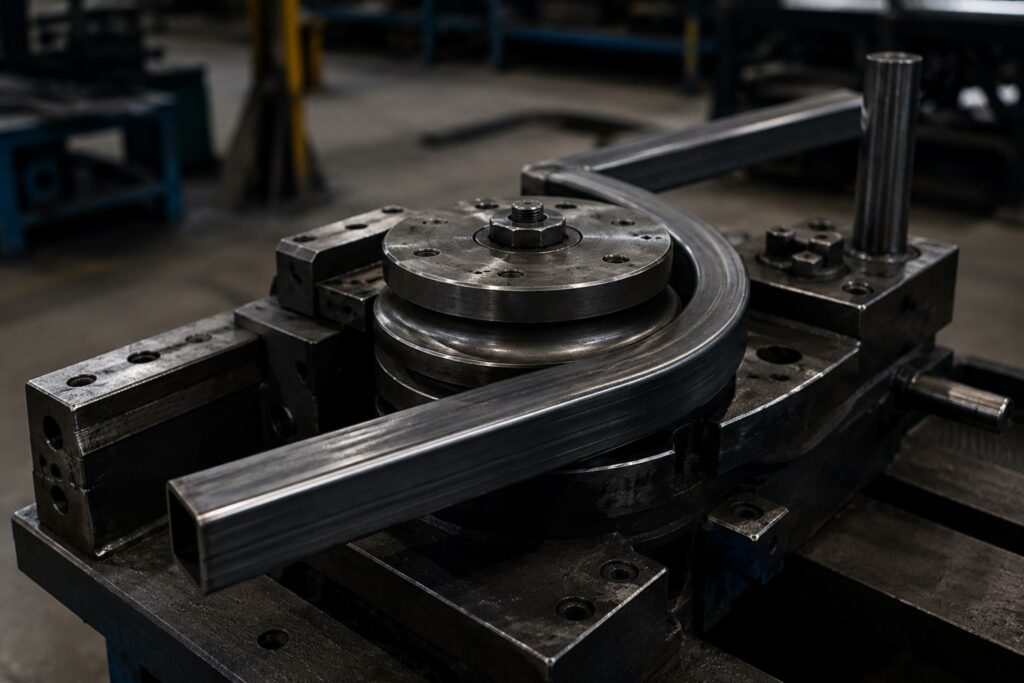
W zależności od konstrukcji detalu wykorzystujemy gięcie CNC, technologię trzpieniową lub walcowanie. Każde zlecenie oceniamy pod kątem gatunku materiału, średnicy, grubości ścianki, promieni oraz rozmieszczenia poszczególnych gięć.
📧 poczta@pol-prod.pl
📞 +48 792 611 421
Cennik gięcia rur ze stali czarnej
| Średnice rur ze stali czarnej | Cena minimalna | Cena maksymalna |
|---|---|---|
| fi6 | 3 zł netto za jedno gięcie | 300 zł netto za jedno gięcie |
| fi8 | 3 zł netto za jedno gięcie | 300 zł netto za jedno gięcie |
| fi10 | 3 zł netto za jedno gięcie | 300 zł netto za jedno gięcie |
| fi12 | 3 zł netto za jedno gięcie | 300 zł netto za jedno gięcie |
| fi13 | 3 zł netto za jedno gięcie | 300 zł netto za jedno gięcie |
| fi14 | 3 zł netto za jedno gięcie | 300 zł netto za jedno gięcie |
| fi15 | 3 zł netto za jedno gięcie | 300 zł netto za jedno gięcie |
| fi16 | 3 zł netto za jedno gięcie | 300 zł netto za jedno gięcie |
| fi17,2 | 3 zł netto za jedno gięcie | 300 zł netto za jedno gięcie |
| fi18 | 3 zł netto za jedno gięcie | 300 zł netto za jedno gięcie |
| fi20 | 3 zł netto za jedno gięcie | 300 zł netto za jedno gięcie |
| fi21,3 | 4 zł netto za jedno gięcie | 300 zł netto za jedno gięcie |
| fi22 | 4 zł netto za jedno gięcie | 320 zł netto za jedno gięcie |
| fi25 | 4 zł netto za jedno gięcie | 330 zł netto za jedno gięcie |
| fi26,9 | 4 zł netto za jedno gięcie | 330 zł netto za jedno gięcie |
| fi28 | 4 zł netto za jedno gięcie | 330 zł netto za jedno gięcie |
| fi29 | 4 zł netto za jedno gięcie | 330 zł netto za jedno gięcie |
| fi30 | 4 zł netto za jedno gięcie | 340 zł netto za jedno gięcie |
| fi32 | 5 zł netto za jedno gięcie | 340 zł netto za jedno gięcie |
| fi33,7 | 5 zł netto za jedno gięcie | 340 zł netto za jedno gięcie |
| fi35 | 5 zł netto za jedno gięcie | 340 zł netto za jedno gięcie |
| fi38 | 5 zł netto za jedno gięcie | 340 zł netto za jedno gięcie |
| fi40 | 5 zł netto za jedno gięcie | 350 zł netto za jedno gięcie |
| fi42,4 | 6 zł netto za jedno gięcie | 350 zł netto za jedno gięcie |
| fi44,5 | 6 zł netto za jedno gięcie | 360 zł netto za jedno gięcie |
| fi48,3 | 6 zł netto za jedno gięcie | 360 zł netto za jedno gięcie |
| fi50 | 6 zł netto za jedno gięcie | 370 zł netto za jedno gięcie |
| fi60,3 | 6 zł netto za jedno gięcie | 470 zł netto za jedno gięcie |
| fi76,1 | 6 zł netto za jedno gięcie | 480 zł netto za jedno gięcie |
| fi88,9 | 100 zł netto za jedno gięcie | 490 zł netto za jedno gięcie |
| fi108 | 100 zł netto za jedno gięcie | 500 zł netto za jedno gięcie |
Cennik gięcia rur ze stali nierdzewnej
| Średnice rur ze stali nierdzewnej | Cena minimalna | Cena maksymalna |
|---|---|---|
| fi6 | 3 zł netto za jedno gięcie | 300 zł netto za jedno gięcie |
| fi8 | 3 zł netto za jedno gięcie | 300 zł netto za jedno gięcie |
| fi10 | 3 zł netto za jedno gięcie | 300 zł netto za jedno gięcie |
| fi12 | 3 zł netto za jedno gięcie | 300 zł netto za jedno gięcie |
| fi13 | 3 zł netto za jedno gięcie | 300 zł netto za jedno gięcie |
| fi14 | 3 zł netto za jedno gięcie | 300 zł netto za jedno gięcie |
| fi15 | 3 zł netto za jedno gięcie | 300 zł netto za jedno gięcie |
| fi16 | 3 zł netto za jedno gięcie | 300 zł netto za jedno gięcie |
| fi17,2 | 3 zł netto za jedno gięcie | 300 zł netto za jedno gięcie |
| fi18 | 3 zł netto za jedno gięcie | 300 zł netto za jedno gięcie |
| fi20 | 3 zł netto za jedno gięcie | 300 zł netto za jedno gięcie |
| fi21,3 | 5 zł netto za jedno gięcie | 300 zł netto za jedno gięcie |
| fi22 | 5 zł netto za jedno gięcie | 320 zł netto za jedno gięcie |
| fi25 | 5 zł netto za jedno gięcie | 330 zł netto za jedno gięcie |
| fi26,9 | 5 zł netto za jedno gięcie | 330 zł netto za jedno gięcie |
| fi28 | 5 zł netto za jedno gięcie | 330 zł netto za jedno gięcie |
| fi29 | 5 zł netto za jedno gięcie | 330 zł netto za jedno gięcie |
| fi30 | 5 zł netto za jedno gięcie | 340 zł netto za jedno gięcie |
| fi32 | 6 zł netto za jedno gięcie | 340 zł netto za jedno gięcie |
| fi33,7 | 6 zł netto za jedno gięcie | 340 zł netto za jedno gięcie |
| fi35 | 6 zł netto za jedno gięcie | 340 zł netto za jedno gięcie |
| fi38 | 6 zł netto za jedno gięcie | 340 zł netto za jedno gięcie |
| fi40 | 6 zł netto za jedno gięcie | 350 zł netto za jedno gięcie |
| fi42,4 | 6 zł netto za jedno gięcie | 350 zł netto za jedno gięcie |
| fi44,5 | 6 zł netto za jedno gięcie | 360 zł netto za jedno gięcie |
| fi48,3 | 6 zł netto za jedno gięcie | 360 zł netto za jedno gięcie |
| fi50 | 6 zł netto za jedno gięcie | 370 zł netto za jedno gięcie |
| fi60,3 | 6 zł netto za jedno gięcie | 470 zł netto za jedno gięcie |
| fi76,1 | 6 zł netto za jedno gięcie | 480 zł netto za jedno gięcie |
| fi88,9 | 100 zł netto za jedno gięcie | 490 zł netto za jedno gięcie |
| fi108 | 100 zł netto za jedno gięcie | 500 zł netto za jedno gięcie |
Gięcie rur Rydułtowy – elementy wykonywane dla firm
POL-PROD wykonuje gięte komponenty rurowe dla zakładów produkcyjnych, firm wykonawczych oraz przedsiębiorstw potrzebujących części zgodnych z konkretną dokumentacją. Realizowane detale mogą być przeznaczone do maszyn, urządzeń, konstrukcji spawanych, ram, stelaży, uchwytów i innych zespołów technicznych.
Obsługujemy zarówno nowe projekty, jak i części zamawiane cyklicznie. Przed rozpoczęciem pracy sprawdzamy nie tylko wymiary rury, lecz także całą geometrię elementu, ponieważ kolejność łuków i długości pomiędzy nimi wpływają na możliwość wykonania detalu.
Zakres techniczny gięcia rur
| Rodzaj elementu | Maksymalny zakres |
|---|---|
| Rury stalowe | Ø6–Ø88,9 mm |
| Rury nierdzewne | Ø6–Ø88,9 mm |
| Rury aluminiowe | Ø6–Ø88,9 mm |
| Profile kwadratowe i prostokątne | do 80 × 80 mm |
| Ceowniki | do UPN 120 |
| Pręty okrągłe | do Ø50 mm |
| Płaskowniki | do 120 × 10 mm |
Przekrój jest tylko jednym z parametrów branych pod uwagę podczas oceny zlecenia. Znaczenie mają również grubość ścianki, gatunek materiału, wymagane promienie, długość prostych końców oraz odległości pomiędzy poszczególnymi gięciami.
Gięcie rur CNC
Gięcie CNC pozwala sterować kolejnymi operacjami według przygotowanego programu. Możemy kontrolować długość posuwu, wartość kąta oraz obrót rury przed wykonaniem następnego łuku, co umożliwia realizację również bardziej skomplikowanych detali.
Takie rozwiązanie sprawdza się szczególnie przy częściach seryjnych i elementach posiadających kilka gięć. Po dopracowaniu ustawień możemy zachować ten sam przebieg procesu przy kolejnych sztukach oraz następnych partiach tego samego wyrobu.
Gięcie rur stalowych Rydułtowy
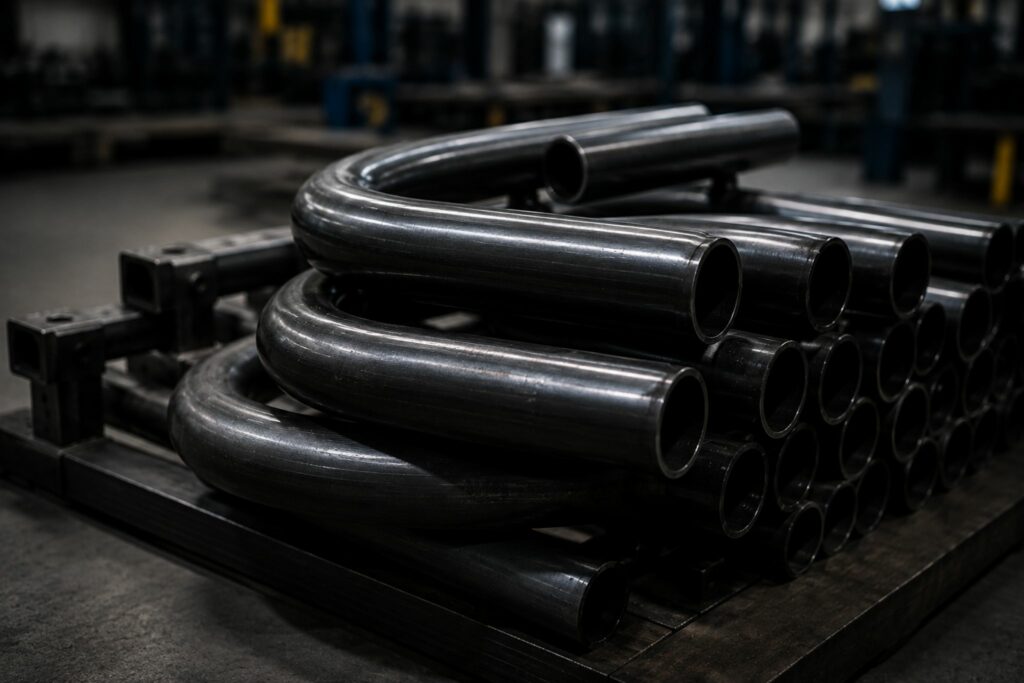
Wykonujemy elementy z rur ze stali konstrukcyjnej, które mogą być później wykorzystywane w konstrukcjach, maszynach, urządzeniach oraz zespołach spawanych. Realizujemy zarówno proste części z jednym łukiem, jak i detale wymagające kilku operacji.
Właściwości stali mają bezpośredni wpływ na przebieg procesu. Przy przygotowaniu ustawień uwzględniamy między innymi sprężynowanie materiału, tak aby po wyjęciu elementu z maszyny uzyskać możliwie zgodny z dokumentacją kąt końcowy.
Gięcie trzpieniowe
Przy rurach podatnych na deformację przekroju możemy zastosować wewnętrzne podparcie trzpieniem. Narzędzie stabilizuje ścianki materiału w strefie gięcia, gdzie występują największe naprężenia.
Gięcie trzpieniowe pomaga ograniczyć spłaszczenie, owalizację oraz marszczenie wewnętrznej strony łuku. O tym, czy dana część wymaga zastosowania trzpienia, decydują między innymi grubość ścianki, średnica, promień oraz materiał.
Gięcie rur nierdzewnych
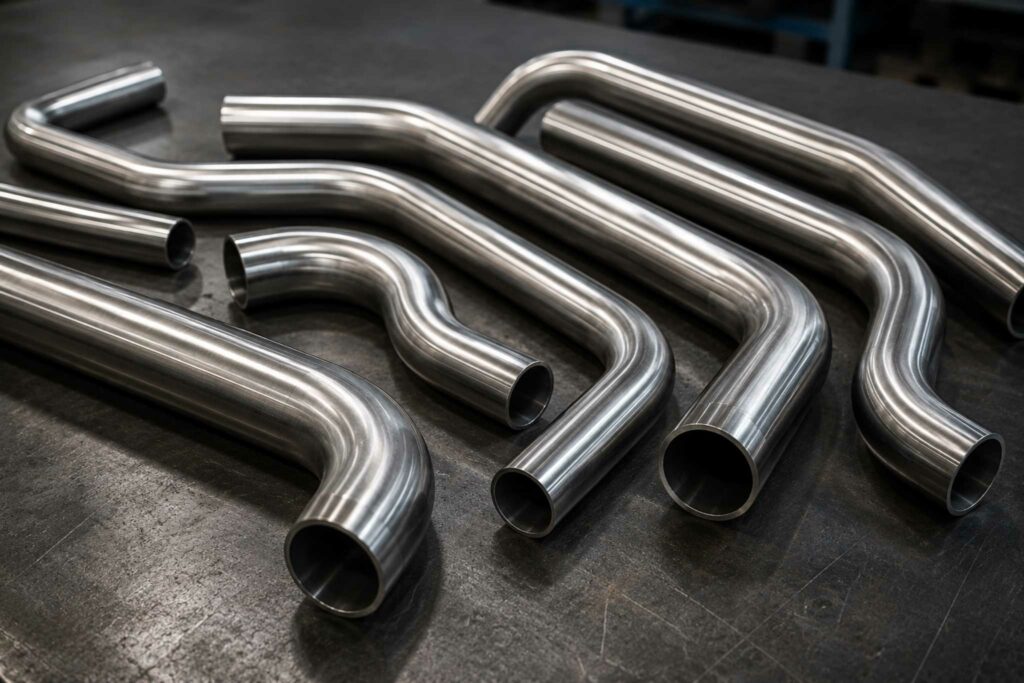
Realizujemy również gięcie rur ze stali nierdzewnej. Przy takim materiale szczególnie istotne jest właściwe dopasowanie narzędzi i ustawień, ponieważ poza geometrią gotowej części często znaczenie ma również powierzchnia detalu.
Do przygotowania procesu potrzebujemy informacji o gatunku stali, średnicy i grubości ścianki. Sprawdzamy również promienie, kąty oraz liczbę gięć, a dodatkowe wymagania dotyczące wyglądu powierzchni można zaznaczyć bezpośrednio w dokumentacji.
Walcowanie rur przy większych promieniach
Nie wszystkie zakrzywione elementy wykonujemy metodą klasycznego gięcia na matrycy. Przy dużych promieniach oraz długiej, równomiernej krzywiźnie stosujemy walcowanie.
Technologia pozwala uzyskiwać segmenty okręgów, długie łuki, pierścienie oraz inne kształty, w których promień rozłożony jest na większym odcinku. Poza rurami walcujemy również profile, ceowniki oraz płaskowniki w zakresie możliwości naszych maszyn.
Gięcie rur aluminiowych
Aluminium wymaga indywidualnego podejścia do parametrów formowania. Różne stopy mogą wykazywać inną plastyczność i sprężynowanie, dlatego przed uruchomieniem produkcji analizujemy dokładne oznaczenie materiału.
Znaczenie mają także średnica, ścianka i promień. Przy prawidłowym doborze technologii można ograniczyć ryzyko pękania zewnętrznej strony łuku oraz nadmiernego spłaszczenia przekroju.
Dokumentacja potrzebna do gięcia rur
Do zapytania ofertowego najlepiej dołączyć rysunek techniczny w formacie PDF, plik DXF/DWG albo model CAD 3D. Przy nieskomplikowanych częściach może wystarczyć dokładny szkic ze wszystkimi istotnymi wymiarami.
Potrzebujemy informacji o materiale, średnicy, grubości ścianki, promieniach i kątach. W przypadku elementów wielokrotnie giętych ważne są również odległości między łukami, długości prostych fragmentów oraz ich wzajemna orientacja. Należy także podać liczbę sztuk.
Kontrola wymiarów i położenia gięć
Po wykonaniu elementu sprawdzamy parametry mające największy wpływ na zgodność części z projektem. Mogą to być kąty, rzeczywiste promienie, długości odcinków prostych, główne wymiary oraz odległości pomiędzy kolejnymi łukami.
W przypadku detali przestrzennych istotne jest także wzajemne ustawienie poszczególnych gięć. Przy produkcji seryjnej kontrolujemy powtarzalność kolejnych elementów względem zaakceptowanej geometrii.
Gięcie rur Rydułtowy z materiału powierzonego
Klient może dostarczyć do POL-PROD własne rury przeznaczone do wykonania zlecenia. Materiał powinien odpowiadać dokumentacji pod względem gatunku i przekroju oraz być prosty i wolny od uszkodzeń, które mogłyby wpływać na proces.
Trzeba również uwzględnić długość potrzebną do zamocowania rury w giętarce. Szczególnie przy kilku gięciach na jednym elemencie warto ustalić wymaganą długość półproduktu przed przygotowaniem całej partii materiału.
Gięcie rur na zimno
Podstawą naszej produkcji jest gięcie na zimno. Rury formujemy bez wcześniejszego nagrzewania całego elementu, wykorzystując odpowiednie maszyny, matryce i oprzyrządowanie.
W zależności od wymagań detalu stosujemy gięcie CNC, rozwiązania trzpieniowe lub walcowanie. Wybór konkretnej technologii zależy od materiału oraz oczekiwanego kształtu części.
Gięcie rur Rydułtowy – od prototypu do serii
Wykonujemy zamówienia niezależnie od tego, czy klient potrzebuje jednej sztuki, kilku elementów testowych czy regularnej partii produkcyjnej. Przy nowych częściach można rozpocząć od prototypu i sprawdzić jego zgodność przed uruchomieniem większego zamówienia.
Po zatwierdzeniu geometrii możemy kontynuować produkcję według ustalonych parametrów. Rozwiązanie to sprawdza się również przy częściach zamawianych okresowo w ramach stałej współpracy.
Najczęstsze pytania o gięcie rur Rydułtowy
Czy realizujecie pojedyncze elementy?
Tak. Wykonujemy pojedyncze części, prototypy, serie próbne oraz regularne partie produkcyjne.
Czy można wykonać rurę z kilkoma łukami?
Tak. Realizujemy również elementy wielokrotnie gięte, w tym części z gięciami w różnych płaszczyznach.
Czy stosujecie gięcie trzpieniowe?
Tak. Możemy zastosować trzpień, jeżeli parametry rury i geometria części wymagają dodatkowej stabilizacji przekroju.
Czy możecie wykonać usługę na materiale klienta?
Tak. Przyjmujemy materiał powierzony, pod warunkiem że odpowiada wymaganiom technicznym i posiada właściwą długość do zamocowania w maszynie.
Zamów gięcie rur Rydułtowy
Prześlij rysunek techniczny, model CAD lub dokładnie zwymiarowany szkic wraz z informacją o materiale i liczbie potrzebnych sztuk. Na tej podstawie ocenimy możliwość wykonania części oraz dobierzemy właściwy proces.
POL-PROD realizuje gięcie rur dla firm z Rydułtów – od pojedynczych prototypów po powtarzalne serie produkcyjne.
📧 poczta@pol-prod.pl
📞 +48 792 611 421