Gięcie rur Leśnica – precyzyjna obróbka CNC dla firm
Profesjonalne gięcie rur stalowych, nierdzewnych i aluminiowych dla klientów z Leśnicy.
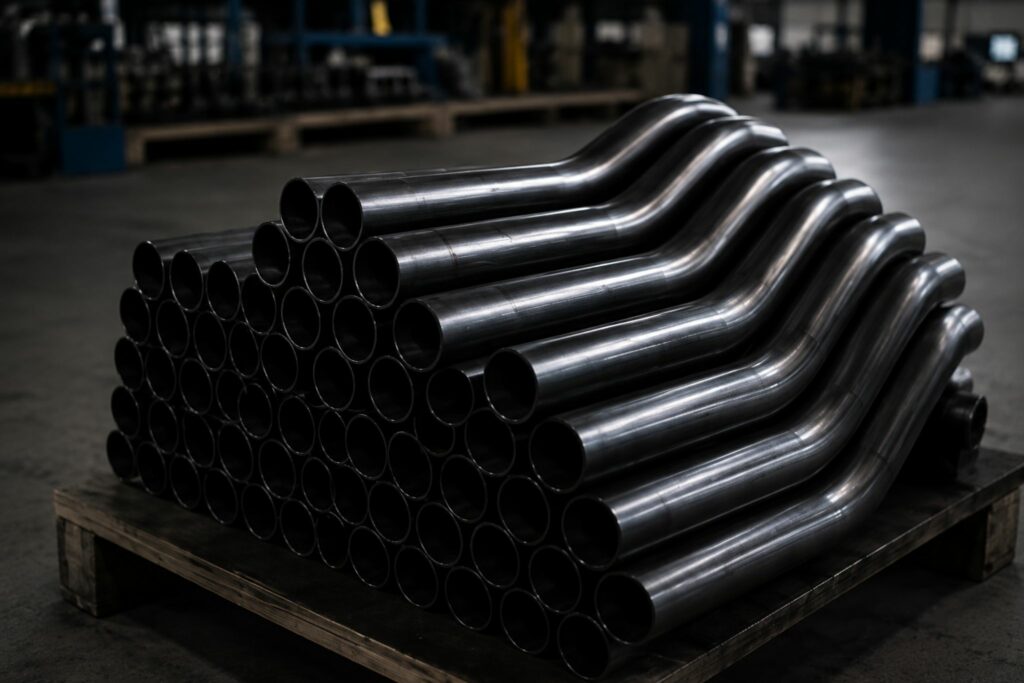
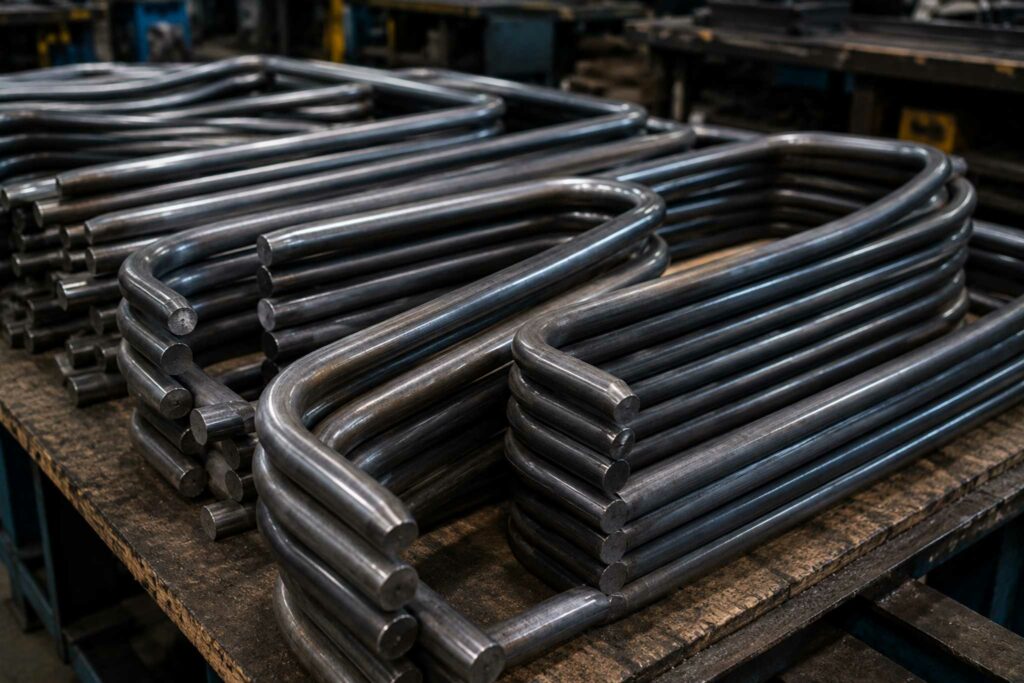
POL-PROD realizuje gięcie rur dla firm z Leśnicy według dokumentacji technicznej i parametrów konkretnego projektu. Do analizy przyjmujemy rysunki PDF, pliki DXF i DWG oraz dokładnie zwymiarowane szkice. Obsługujemy pojedyncze detale, prototypy, krótkie serie oraz regularną produkcję powtarzalnych elementów.
W zależności od kształtu części wykorzystujemy gięcie rur CNC, gięcie trzpieniowe oraz walcowanie rur i profili. Przed rozpoczęciem realizacji sprawdzamy materiał, średnicę, grubość ścianki, wymagane promienie, długości odcinków prostych oraz układ wszystkich gięć na elemencie.
📧 poczta@pol-prod.pl
📞 +48 792 611 421
Gięcie rur Leśnica – produkcja elementów według wymiarów
Wykonujemy części rurowe przeznaczone do maszyn, urządzeń, ram, stelaży, konstrukcji stalowych oraz innych zastosowań technicznych. Zlecenie może obejmować pojedynczy łuk, kilka gięć na jednej rurze albo bardziej rozbudowaną geometrię przestrzenną.
Przed przygotowaniem technologii analizujemy nie tylko końcowe wymiary detalu. Sprawdzamy także odstępy pomiędzy łukami, długości prostych fragmentów oraz możliwość poprawnego prowadzenia i obracania rury podczas kolejnych operacji.
Gięcie rur stalowych Leśnica do konstrukcji i urządzeń
POL-PROD wykonuje gięcie rur stalowych wykorzystywanych w konstrukcjach, maszynach, urządzeniach i zespołach spawanych. Realizujemy zarówno pojedyncze komponenty, jak i elementy produkowane regularnie w kolejnych partiach.
Przy stali konstrukcyjnej uwzględniamy sprężynowanie materiału po zakończeniu formowania. Parametry procesu są dobierane tak, aby po odciążeniu element uzyskał wymagany kąt i geometrię zgodną z projektem.
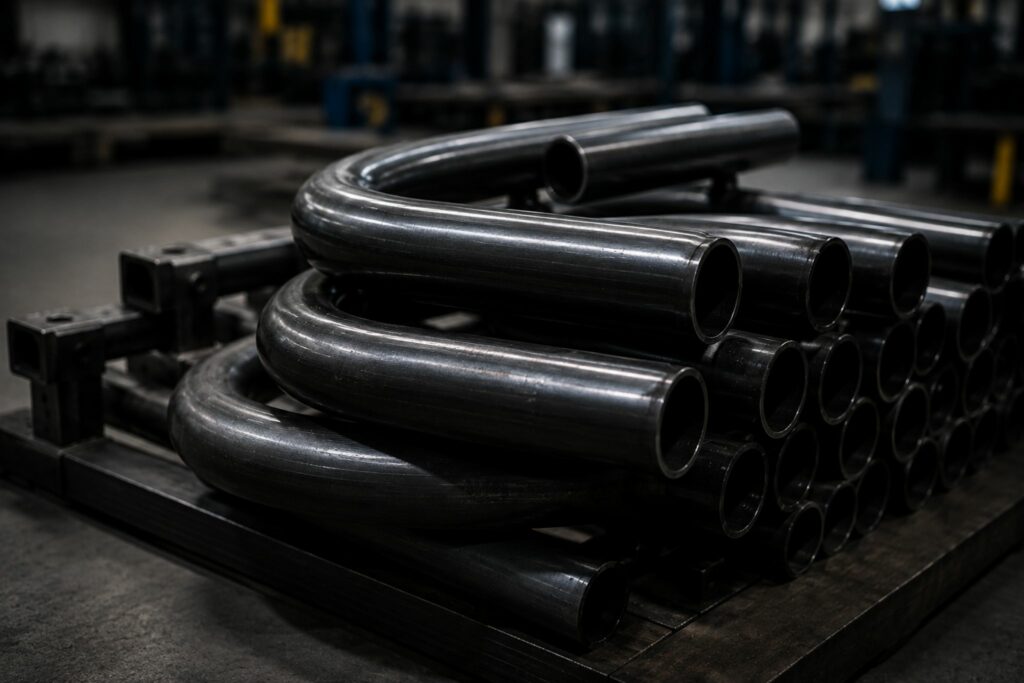
Gięcie rur CNC – części z wieloma łukami
Przy bardziej rozbudowanych elementach stosujemy gięcie rur CNC. Sterowanie numeryczne pozwala precyzyjnie ustawić długość posuwu rury, jej obrót oraz kąt każdego kolejnego gięcia.
Dzięki temu możliwe jest wykonywanie elementów wielokrotnie giętych, również w kilku płaszczyznach. W przypadku produkcji seryjnej przygotowany program umożliwia powtarzanie ustalonych parametrów przy kolejnych sztukach.
Parametry techniczne giętych rur i profili
| Rodzaj elementu | Maksymalny zakres |
|---|---|
| Rury stalowe | Ø6–Ø88,9 mm |
| Rury nierdzewne | Ø6–Ø88,9 mm |
| Rury aluminiowe | Ø6–Ø88,9 mm |
| Profile kwadratowe i prostokątne | do 80 × 80 mm |
| Ceowniki | do UPN 120 |
| Pręty okrągłe | do Ø50 mm |
| Płaskowniki | do 120 × 10 mm |
Zakres z tabeli określa podstawowe możliwości naszych urządzeń. Przy ocenie konkretnego projektu bierzemy pod uwagę również gatunek materiału, grubość ścianki, promień, długości prostych zakończeń oraz rozmieszczenie kolejnych gięć.
Gięcie rur nierdzewnych – właściwy dobór parametrów
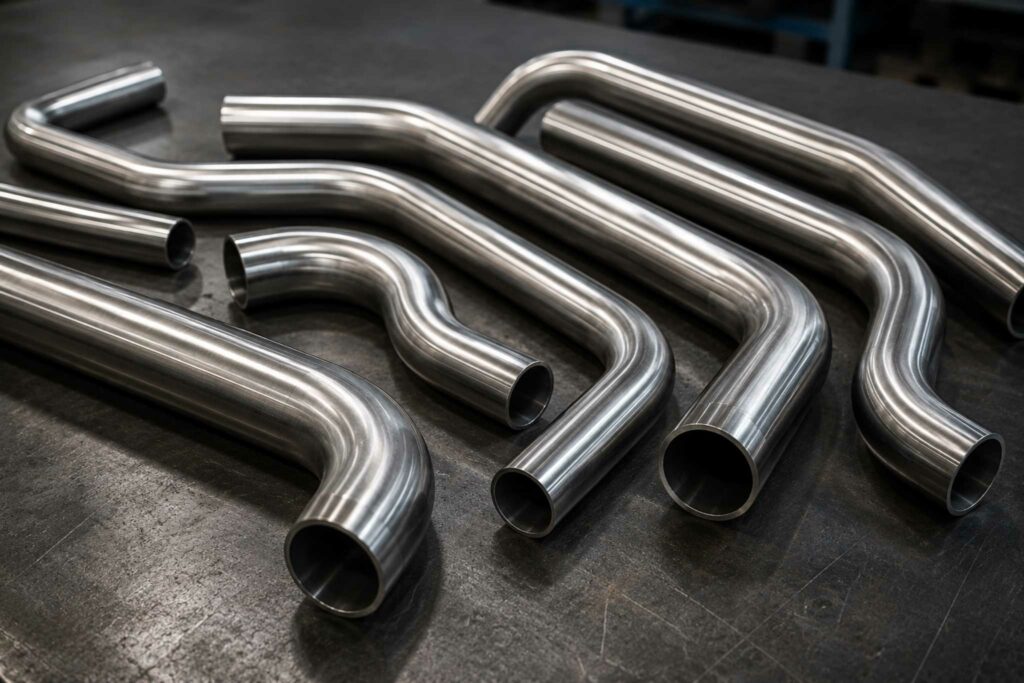
Realizujemy gięcie rur nierdzewnych zgodnie z wymaganiami dokumentacji. Przy tym materiale istotne jest dopasowanie parametrów procesu oraz właściwego oprzyrządowania do średnicy, grubości ścianki i oczekiwanej geometrii.
Jeżeli klient określa dodatkowe wymagania dotyczące powierzchni gotowego elementu, należy przekazać je przed realizacją. Pozwala to uwzględnić je przy przygotowaniu technologii i doborze narzędzi.
Walcowanie rur i profili – duże promienie i płynne krzywizny
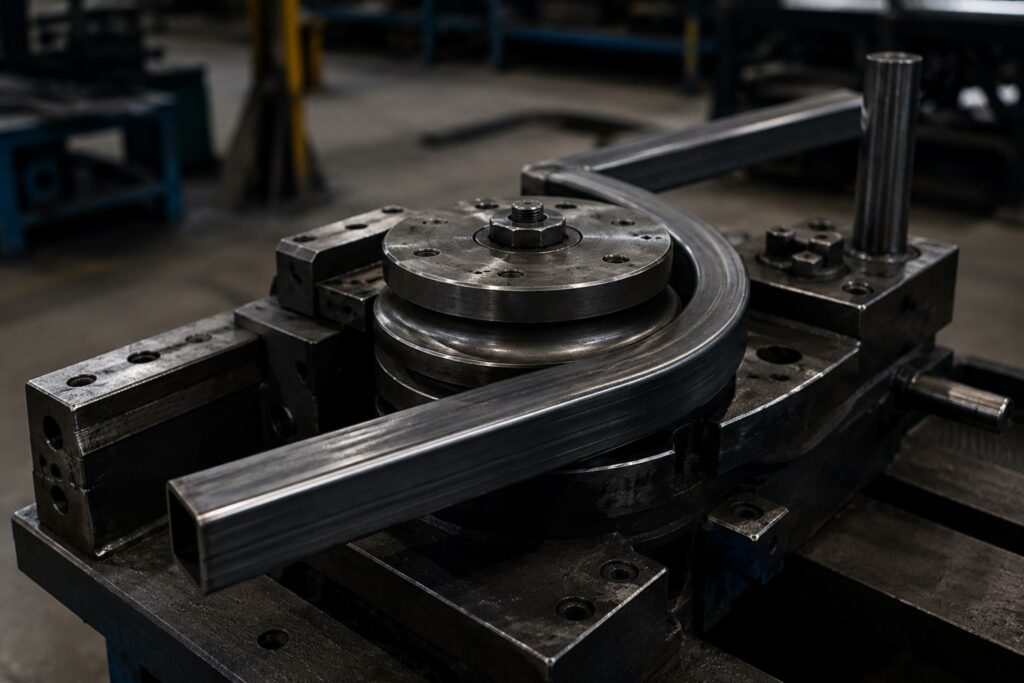
Przy częściach wymagających dużego promienia wykorzystujemy walcowanie rur i profili. Materiał jest kształtowany stopniowo, dzięki czemu można uzyskać płynny łuk rozłożony na większej długości.
Metoda znajduje zastosowanie przy segmentach okręgów, pierścieniach, długich łukach oraz zakrzywionych elementach konstrukcyjnych. W odpowiednim zakresie technicznym walcujemy także ceowniki i płaskowniki.
Gięcie trzpieniowe rur – podparcie ścianek od wewnątrz
Przy wybranych geometriach stosujemy gięcie trzpieniowe rur. Trzpień umieszczony wewnątrz elementu wspiera jego przekrój w strefie tworzenia łuku.
Rozwiązanie pomaga ograniczyć owalizację, spłaszczenie oraz marszczenie wewnętrznej strony rury. Potrzeba zastosowania trzpienia zależy między innymi od średnicy, grubości ścianki, materiału oraz wymaganego promienia.
Gięcie rur aluminiowych – dobór technologii do stopu
Wykonujemy również gięcie rur aluminiowych oraz profili. Poszczególne stopy aluminium mogą różnić się plastycznością, podatnością na pękanie i stopniem sprężynowania, dlatego każdy projekt wymaga indywidualnej analizy.
Przy przygotowaniu procesu uwzględniamy przekrój, grubość ścianki, wymagany promień oraz liczbę operacji. Odpowiednio dobrane parametry pomagają ograniczyć deformację przekroju i uzyskać wymagany kształt części.
Dokumentacja do gięcia rur – co przyspiesza przygotowanie oferty?
Najlepszą podstawą do wyceny jest dokumentacja jednoznacznie określająca geometrię elementu. Akceptujemy PDF, DXF, DWG oraz zwymiarowane szkice.
W zapytaniu warto określić:
- gatunek materiału,
- średnicę zewnętrzną rury,
- grubość ścianki,
- kąty i promienie gięcia,
- odległości pomiędzy łukami,
- długości prostych fragmentów,
- liczbę potrzebnych sztuk.
Sprawdzenie geometrii wykonanych elementów
Po zakończeniu gięcia kontrolujemy parametry istotne dla zgodności z dokumentacją. W zależności od konstrukcji sprawdzane mogą być rzeczywiste kąty, promienie, długości odcinków prostych, wymiary główne oraz położenie kolejnych łuków.
Przy seryjnej realizacji zwracamy dodatkowo uwagę na powtarzalność pomiędzy kolejnymi sztukami. Ma to szczególne znaczenie w przypadku elementów przeznaczonych do stałych zespołów montażowych.
Gięcie rur Leśnica z materiału klienta
Możemy wykonywać usługę również na materiale powierzonym przez zamawiającego. Rury powinny być zgodne z projektem pod względem gatunku, średnicy i grubości ścianki oraz pozostawać proste i wolne od uszkodzeń wpływających na proces.
Przy przygotowaniu półproduktów należy pamiętać o odcinku potrzebnym do zamocowania rury w giętarce. Dlatego przed przycięciem całej partii na ostateczny wymiar warto zweryfikować wymagany zapas technologiczny.
Gięcie rur na zimno – podstawowy proces POL-PROD
Większość elementów wykonujemy metodą gięcia rur na zimno. Materiał jest formowany mechanicznie bez wcześniejszego nagrzewania całej części.
W zależności od projektu wykorzystujemy technologię CNC, gięcie trzpieniowe albo walcowanie. Wybór procesu zależy od materiału, przekroju, promienia i całej geometrii elementu.
Gięcie rur Leśnica – od detalu próbnego do serii
Realizację nowego projektu możemy rozpocząć od pojedynczej części lub kilku sztuk próbnych. Pozwala to zweryfikować geometrię przed wykonaniem większej partii.
Po zaakceptowaniu elementu możliwa jest produkcja kolejnych serii według ustalonych parametrów. Obsługujemy również klientów zamawiających te same części rurowe cyklicznie.
Najczęstsze pytania o gięcie rur Leśnica
Czy wykonujecie kilka różnych gięć na jednej rurze?
Tak. Przy odpowiedniej geometrii możemy wykonywać elementy posiadające wiele łuków, także w różnych płaszczyznach.
Czy można rozpocząć od jednej sztuki?
Tak. Wykonujemy pojedyncze detale, prototypy, krótkie partie oraz większe serie produkcyjne.
Czy realizujecie walcowanie rur o dużych promieniach?
Tak. Walcowanie stosujemy przede wszystkim przy długich i płynnych łukach oraz segmentach okręgów.
Czy materiał może dostarczyć klient?
Tak. Możemy pracować na materiale powierzonym, pod warunkiem że spełnia wymagania techniczne i ma odpowiednią długość do zamocowania w maszynie.
Zleć gięcie rur Leśnica
Prześlij rysunek techniczny, model CAD lub szkic wraz z informacją o materiale oraz liczbie potrzebnych części. Na tej podstawie ocenimy wykonalność i dobierzemy technologię odpowiednią do konkretnego elementu.
POL-PROD oferuje gięcie rur dla firm z Leśnicy – od pojedynczych prototypów po regularne serie produkcyjne wykonywane zgodnie z dokumentacją klienta.
📧 poczta@pol-prod.pl
📞 +48 792 611 421