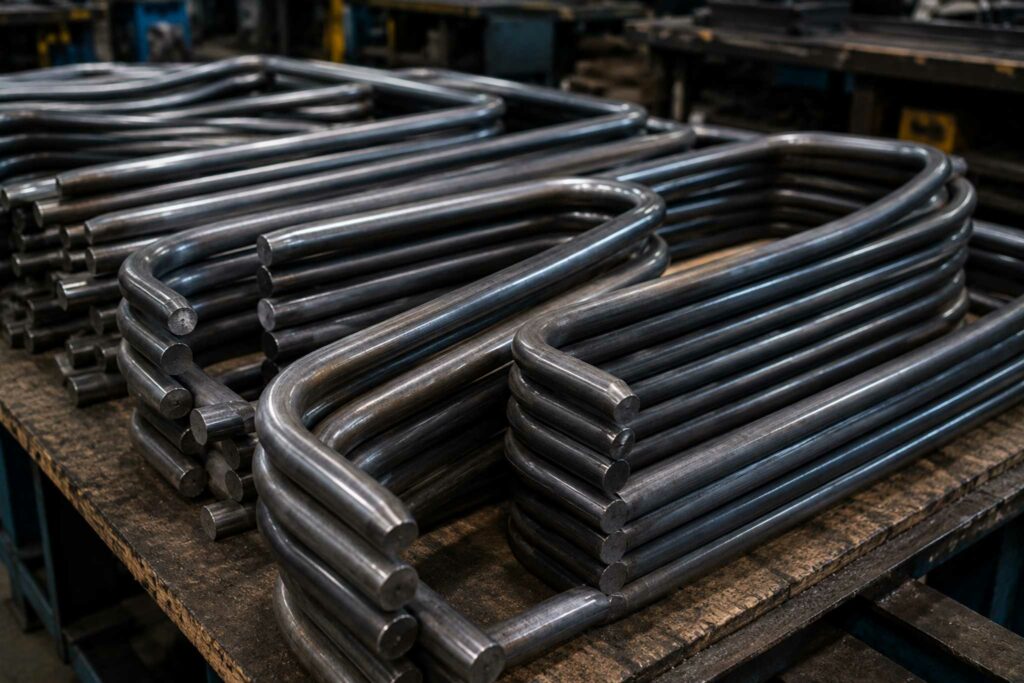
Gięcie rur Dynów – precyzyjne wykonanie detali dla przemysłu
Profesjonalne gięcie rur stalowych, nierdzewnych i aluminiowych dla klientów z Dynowa.
POL-PROD realizuje gięcie rur dla firm z Dynowa zgodnie z dokumentacją techniczną oraz wymaganiami konkretnego elementu. Wykonujemy pojedyncze sztuki, prototypy, krótkie serie oraz regularną produkcję powtarzalnych komponentów rurowych.
W zależności od geometrii części stosujemy gięcie rur CNC, gięcie trzpieniowe oraz walcowanie rur i profili. Przed rozpoczęciem realizacji analizujemy materiał, średnicę, grubość ścianki, promienie, kąty, długości prostych fragmentów oraz odległości pomiędzy kolejnymi gięciami.
📧 poczta@pol-prod.pl
📞 +48 792 611 421
Gięcie rur Dynów – realizacja według dokumentacji klienta
Wykonujemy elementy rurowe przeznaczone do maszyn, urządzeń, konstrukcji stalowych, ram, stelaży oraz innych zastosowań przemysłowych. Możemy realizować zarówno prosty detal z jednym łukiem, jak i część wymagającą kilku kolejnych gięć.
Przed rozpoczęciem produkcji sprawdzamy pełną geometrię elementu. Istotne są długości prostych odcinków, rozmieszczenie łuków oraz możliwość prawidłowego zamocowania materiału podczas kolejnych operacji.
Gięcie rur stalowych Dynów
POL-PROD wykonuje gięcie rur stalowych stosowanych w konstrukcjach, urządzeniach oraz komponentach maszynowych. Obsługujemy zarówno pojedyncze zamówienia, jak i krótkie oraz regularne serie produkcyjne.
Przy przygotowaniu procesu uwzględniamy sprężynowanie materiału po zakończeniu formowania. Odpowiednio dobrane ustawienia pomagają uzyskać wymagany kąt po odciążeniu rury.
Gięcie rur CNC – dokładne kąty i powtarzalne serie
Gięcie rur CNC pozwala precyzyjnie kontrolować długość posuwu oraz wartości wykonywanych kątów. Technologia dobrze sprawdza się przy częściach, w których kilka gięć musi zostać rozmieszczonych zgodnie z dokumentacją techniczną.
Po ustaleniu właściwych parametrów procesu można wykorzystywać je przy kolejnych sztukach tego samego komponentu. Ułatwia to utrzymanie powtarzalności w produkcji seryjnej.
Zakres techniczny gięcia rur i profili
| Rodzaj elementu | Maksymalny zakres |
|---|---|
| Rury stalowe | Ø6–Ø88,9 mm |
| Rury nierdzewne | Ø6–Ø88,9 mm |
| Rury aluminiowe | Ø6–Ø88,9 mm |
| Profile kwadratowe i prostokątne | do 80 × 80 mm |
| Ceowniki | do UPN 120 |
| Pręty okrągłe | do Ø50 mm |
| Płaskowniki | do 120 × 10 mm |
Podane wartości określają podstawowy zakres naszych możliwości. Wykonalność konkretnego elementu zależy również od grubości ścianki, gatunku materiału, wymaganego promienia, długości prostych zakończeń oraz przestrzeni potrzebnej do pracy narzędzi i uchwytów.
Gięcie trzpieniowe rur – wsparcie przekroju podczas formowania
Przy bardziej wymagających geometriach możemy zastosować gięcie trzpieniowe rur. Trzpień znajdujący się wewnątrz materiału wspiera jego ścianki w strefie powstawania łuku.
Technologia pomaga ograniczyć:
- spłaszczenie przekroju,
- nadmierną owalizację,
- marszczenie po wewnętrznej stronie gięcia.
O zastosowaniu trzpienia decydują przede wszystkim średnica, grubość ścianki, materiał oraz wymagany promień.
Gięcie rur nierdzewnych – technologia dopasowana do detalu
Realizujemy gięcie rur nierdzewnych zgodnie z wymaganiami projektu. Przy przygotowaniu procesu uwzględniamy gatunek stali, średnicę, grubość ścianki oraz wymagany promień.
Jeżeli gotowy element ma spełniać określone wymagania dotyczące powierzchni, warto przekazać je już na etapie zapytania. Pozwala to uwzględnić je przy doborze parametrów i oprzyrządowania.
Walcowanie rur i profili – duże promienie i łagodne krzywizny
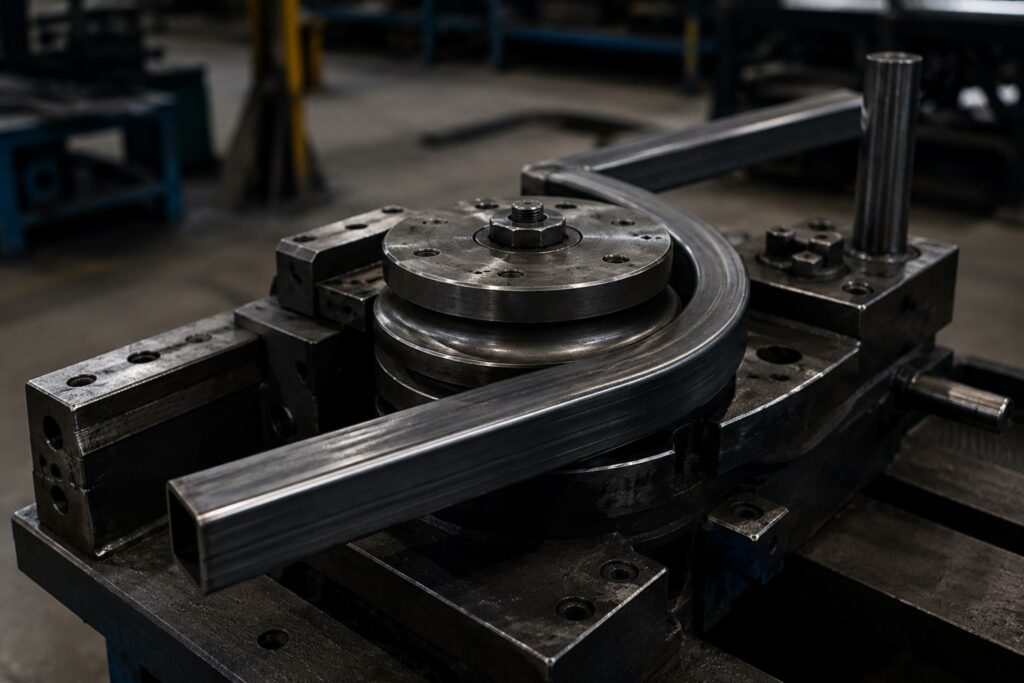
Jeżeli projekt wymaga długiego, płynnego łuku, możemy zastosować walcowanie rur i profili. Materiał jest stopniowo formowany na większej długości, dzięki czemu możliwe jest uzyskanie dużego promienia.
Technologię wykorzystujemy przy pierścieniach, segmentach okręgów, łukach konstrukcyjnych oraz innych elementach o płynnym przebiegu. W odpowiednim zakresie technicznym walcujemy również ceowniki i płaskowniki.
Gięcie rur aluminiowych – indywidualny dobór parametrów
Wykonujemy również gięcie rur aluminiowych i profili. Poszczególne stopy aluminium mogą różnić się plastycznością, sprężynowaniem oraz podatnością na pękanie podczas formowania.
Przy analizie projektu uwzględniamy grubość ścianki, wymagany promień oraz liczbę wykonywanych gięć. Właściwy dobór parametrów pomaga ograniczyć niepożądane deformacje przekroju.
Dokumentacja do gięcia rur – co przesłać do wyceny?
Do analizy projektu przyjmujemy PDF, DXF, DWG oraz dokładnie zwymiarowane szkice techniczne. Dokumentacja powinna jednoznacznie określać geometrię gotowego elementu.
W zapytaniu warto podać:
- gatunek materiału,
- średnicę zewnętrzną rury,
- grubość ścianki,
- wymagane promienie,
- wartości kątów,
- długości prostych fragmentów,
- odległości pomiędzy kolejnymi gięciami,
- planowaną liczbę sztuk.
Kompletne dane pozwalają szybciej ocenić możliwość realizacji oraz dobrać właściwą technologię.
Kontrola geometrii wykonanych elementów
Po zakończeniu procesu sprawdzamy parametry istotne dla zgodności części z dokumentacją. W zależności od projektu mogą to być rzeczywiste kąty, promienie, długości prostych odcinków, podstawowe wymiary oraz odległości pomiędzy kolejnymi łukami.
Przy produkcji seryjnej dodatkowo zwracamy uwagę na powtarzalność kolejnych wykonanych sztuk.
Gięcie rur Dynów na materiale klienta
Możemy realizować usługę również na materiale dostarczonym przez zamawiającego. Rury powinny odpowiadać dokumentacji pod względem gatunku, średnicy i grubości ścianki oraz być proste i pozbawione uszkodzeń mogących wpływać na proces.
Przy przygotowaniu półproduktów należy pozostawić odpowiedni zapas technologiczny potrzebny do zamocowania i prowadzenia rury w maszynie. Wymaganą długość najlepiej ustalić przed pocięciem całej partii materiału.
Gięcie rur na zimno – podstawowa technologia POL-PROD
Większość realizowanych przez nas elementów wykonujemy poprzez gięcie rur na zimno. Materiał jest formowany mechanicznie bez wcześniejszego nagrzewania całej części.
W zależności od projektu stosujemy gięcie CNC, technologię trzpieniową albo walcowanie. Dobór metody zależy od materiału, przekroju oraz wymaganej geometrii.
Gięcie rur Dynów – prototypy, krótkie serie i produkcja seryjna
Nowy projekt możemy rozpocząć od pojedynczego detalu lub niewielkiej partii próbnej. Pozwala to zweryfikować najważniejsze wymiary przed rozpoczęciem większego zamówienia.
Po zatwierdzeniu elementu możemy realizować kolejne serie według ustalonych parametrów procesu. Obsługujemy również cykliczne zamówienia na powtarzalne komponenty rurowe.
Najczęstsze pytania o gięcie rur Dynów
Czy wykonujecie pojedyncze elementy i prototypy?
Tak. Realizujemy pojedyncze detale, krótkie partie próbne oraz regularną produkcję seryjną.
Czy można wykonać kilka gięć na jednej rurze?
Tak, jeżeli długości prostych odcinków oraz odległości pomiędzy kolejnymi łukami pozwalają na prawidłowe wykonanie wszystkich operacji.
Czy materiał może dostarczyć klient?
Tak. Możemy wykonać usługę na materiale powierzonym, jeżeli jest zgodny z wymaganiami projektu i posiada odpowiedni zapas technologiczny.
Jaką dokumentację można przesłać do wyceny?
Przyjmujemy pliki PDF, DXF i DWG oraz dokładnie zwymiarowane szkice techniczne.
Gięcie rur Dynów – prześlij projekt do wyceny
Jeżeli potrzebujesz gięcia rur dla firmy z Dynowa, prześlij dokumentację techniczną, informacje o materiale oraz planowaną liczbę sztuk. Na tej podstawie ocenimy możliwość realizacji i dobierzemy odpowiednią technologię.
POL-PROD wykonuje gięcie rur stalowych, nierdzewnych i aluminiowych – od pojedynczych detali i prototypów po regularną produkcję powtarzalnych komponentów.
📧 poczta@pol-prod.pl
📞 +48 792 611 421