Gięcie rur Alwernia – precyzyjne usługi CNC na zamówienie
Profesjonalne gięcie rur stalowych, nierdzewnych i aluminiowych dla firm z Alwerni.
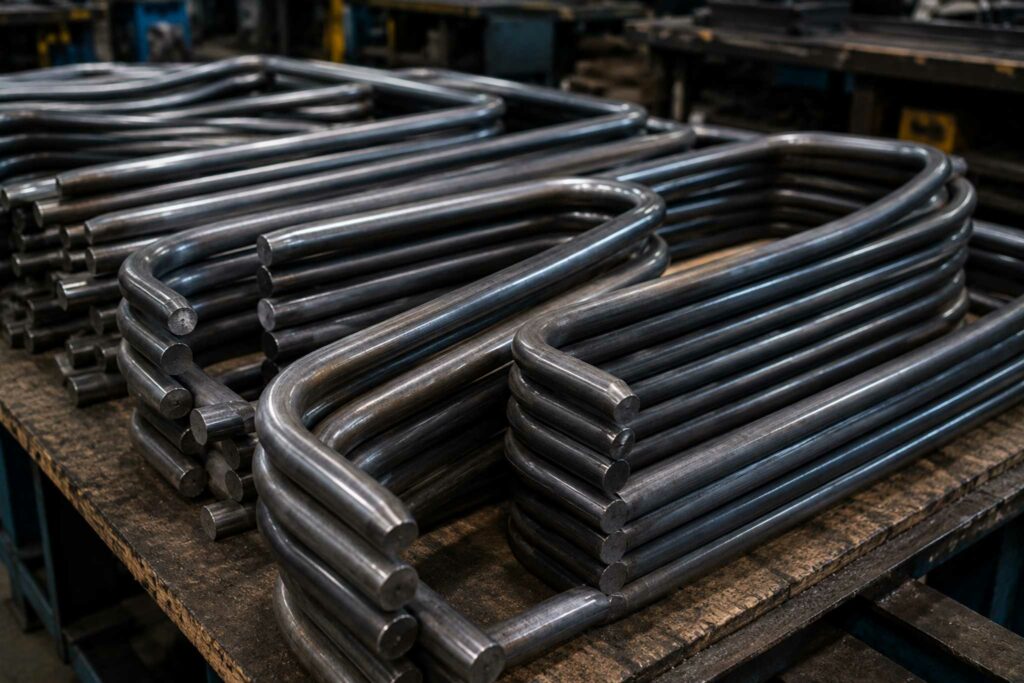
POL-PROD wykonuje gięcie rur dla klientów z Alwerni na podstawie dokumentacji technicznej, rysunków PDF, plików DXF i DWG, modeli CAD 3D oraz dokładnie przygotowanych szkiców wymiarowych. Realizujemy pojedyncze części, prototypy, krótkie serie oraz powtarzalne partie produkcyjne.
W zależności od konstrukcji elementu stosujemy gięcie rur CNC, gięcie trzpieniowe oraz walcowanie rur i profili. Przed rozpoczęciem realizacji analizujemy średnicę, grubość ścianki, gatunek materiału, promienie, kąty oraz wzajemne położenie kolejnych gięć.
📧 poczta@pol-prod.pl
📞 +48 792 611 421
Gięcie rur Alwernia dla części wykonywanych według projektu
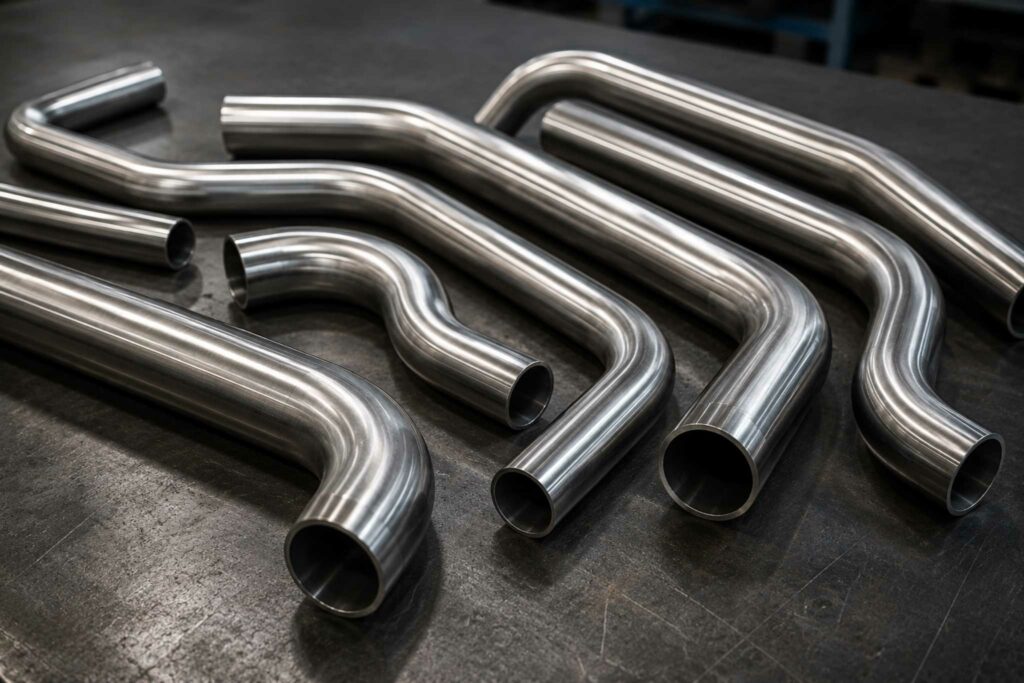
Realizujemy elementy rurowe przeznaczone do maszyn, urządzeń, konstrukcji stalowych, ram, stelaży oraz zespołów montażowych. Możemy wykonać zarówno detal posiadający pojedynczy łuk, jak i bardziej rozbudowaną część z kilkoma gięciami.
Przy analizie projektu sprawdzamy geometrię całego elementu. Istotne są odległości pomiędzy łukami, długości prostych fragmentów, kolejność operacji oraz możliwość odpowiedniego zamocowania i obrócenia materiału w maszynie.
Gięcie rur CNC dla geometrii płaskich i przestrzennych
Gięcie rur CNC pozwala dokładnie kontrolować posuw materiału, obrót rury oraz wartość wykonywanego kąta. Dzięki temu możliwe jest realizowanie części z kilkoma łukami rozmieszczonymi według parametrów określonych w dokumentacji.
Technologia umożliwia także produkcję detali przestrzennych, w których poszczególne gięcia znajdują się w różnych płaszczyznach. Przy produkcji seryjnej zatwierdzone parametry mogą zostać wykorzystane do wykonywania kolejnych partii.
Gięcie rur stalowych Alwernia
Wykonujemy gięcie rur stalowych do zastosowań przemysłowych i konstrukcyjnych. Realizowane części mogą być wykorzystywane w ramach, urządzeniach, maszynach oraz zespołach przeznaczonych do dalszego spawania i montażu.
Podczas formowania uwzględniamy sprężynowanie materiału. Odpowiednia korekta parametrów giętarki pozwala uzyskać wymagany kąt po odciążeniu rury oraz zachować geometrię określoną w projekcie.
Zakres techniczny gięcia rur, profili i innych elementów
| Rodzaj elementu | Maksymalny zakres |
|---|---|
| Rury stalowe | Ø6–Ø88,9 mm |
| Rury nierdzewne | Ø6–Ø88,9 mm |
| Rury aluminiowe | Ø6–Ø88,9 mm |
| Profile kwadratowe i prostokątne | do 80 × 80 mm |
| Ceowniki | do UPN 120 |
| Pręty okrągłe | do Ø50 mm |
| Płaskowniki | do 120 × 10 mm |
Podane zakresy określają podstawowe możliwości techniczne naszych urządzeń. W przypadku konkretnej części znaczenie mają również grubość ścianki, gatunek materiału, wymagany promień, proste odcinki pomiędzy gięciami oraz dostęp do materiału podczas kolejnych operacji.
Gięcie trzpieniowe rur – wsparcie ścianek podczas formowania
Przy elementach bardziej narażonych na zmianę kształtu przekroju możemy zastosować gięcie trzpieniowe rur. Trzpień umieszczony wewnątrz materiału podpiera jego ścianki w strefie wykonywanego łuku.
Technologia pomaga ograniczyć owalizację, spłaszczenie oraz marszczenie wewnętrznej części rury. Zastosowanie trzpienia dobieramy do średnicy, grubości ścianki, rodzaju materiału i wymaganego promienia gięcia.
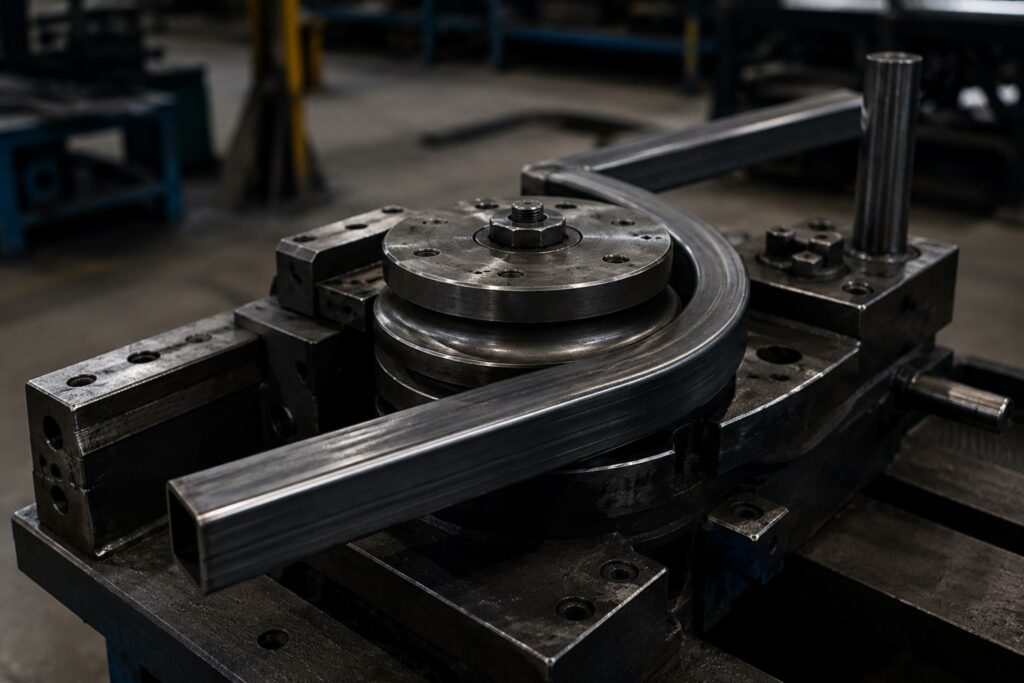
Walcowanie rur i profili przy płynnych krzywiznach
Przy projektach wymagających długiego zakrzywienia i dużego promienia wykorzystujemy walcowanie rur i profili. Materiał jest kształtowany stopniowo, dzięki czemu możliwe jest uzyskanie równomiernego łuku rozłożonego na większej długości.
Walcowanie stosujemy między innymi przy wykonywaniu segmentów okręgów, pierścieni, długich łuków oraz zakrzywionych elementów profilowych. W odpowiednim zakresie możemy w ten sposób formować także ceowniki i płaskowniki.
Gięcie rur aluminiowych – indywidualny dobór parametrów
POL-PROD realizuje także gięcie rur aluminiowych oraz profili. Różne stopy aluminium mogą odmiennie zachowywać się podczas odkształcania, dlatego przy każdym projekcie analizujemy konkretny materiał.
Znaczenie mają grubość ścianki, przekrój, promień oraz liczba wykonywanych gięć. Właściwie przygotowany proces pomaga ograniczyć ryzyko pękania, deformacji przekroju oraz nadmiernego sprężynowania.
Gięcie rur nierdzewnych według wymagań technicznych
Wykonujemy gięcie rur nierdzewnych dla zastosowań technicznych i przemysłowych. Przy tym materiale istotny jest właściwy dobór narzędzi, zwłaszcza jeśli poza geometrią ważny jest również stan powierzchni gotowego detalu.
Przy przygotowaniu realizacji sprawdzamy gatunek stali nierdzewnej, średnicę, grubość ścianki, promień oraz liczbę operacji. Dodatkowe wymagania dotyczące powierzchni najlepiej przekazać już na etapie zapytania ofertowego.
Dokumentacja do gięcia rur – co pozwala sprawnie ocenić projekt?
Do wyceny najlepiej przesłać dokumentację jednoznacznie opisującą kształt elementu. Może to być rysunek PDF, DXF lub DWG, model CAD 3D albo dokładny szkic techniczny.
Warto wskazać:
- gatunek materiału,
- średnicę zewnętrzną,
- grubość ścianki,
- promienie i kąty,
- długości prostych odcinków,
- odległości pomiędzy gięciami,
- liczbę zamawianych sztuk.
Przy częściach przestrzennych model CAD 3D pomaga jednoznacznie określić wzajemną orientację kolejnych łuków.
Kontrola geometrii wykonanych elementów
Po zakończeniu gięcia sprawdzamy parametry istotne dla zgodności części z projektem. W zależności od konstrukcji kontrolujemy rzeczywiste kąty, promienie, długości odcinków prostych oraz podstawowe wymiary elementu.
Przy detalach z wieloma gięciami istotne jest także ich wzajemne położenie. W produkcji seryjnej zwracamy dodatkowo uwagę na powtarzalność pomiędzy kolejnymi sztukami.
Gięcie rur Alwernia z materiału klienta
Możemy realizować usługę również na materiale powierzonym. Rury powinny być proste, nieuszkodzone i zgodne z dokumentacją pod względem gatunku, średnicy oraz grubości ścianki.
Przed przygotowaniem całej partii należy uwzględnić zapas technologiczny potrzebny do uchwycenia i prowadzenia materiału w giętarce. Z tego względu długość półproduktu warto ustalić przed pocięciem rur dokładnie na wymiar gotowej części.
Gięcie rur na zimno w procesie POL-PROD
Podstawową technologią stosowaną przez POL-PROD jest gięcie rur na zimno. Materiał kształtujemy mechanicznie bez wcześniejszego podgrzewania całego elementu.
W zależności od projektu stosujemy gięcie CNC, technologię trzpieniową lub walcowanie. Dobór procesu wynika z rodzaju materiału, przekroju rury oraz wymaganej geometrii.
Gięcie rur Alwernia – prototypy, serie próbne i produkcja cykliczna
Możemy rozpocząć realizację od pojedynczego elementu lub kilku sztuk próbnych. Pozwala to zweryfikować geometrię części przed uruchomieniem większego zamówienia.
Po zatwierdzeniu detalu możliwa jest produkcja kolejnych serii według ustalonych parametrów. Realizujemy także cykliczne zamówienia dla klientów potrzebujących tych samych części w kolejnych partiach produkcyjnych.
Najczęstsze pytania o gięcie rur Alwernia
Czy wykonujecie części na podstawie modelu CAD?
Tak. Modele 3D są szczególnie przydatne przy detalach z kilkoma gięciami w różnych płaszczyznach.
Czy można zamówić tylko kilka części?
Tak. Realizujemy pojedyncze sztuki, prototypy, krótkie serie i większe partie produkcyjne.
Czy wykonujecie również elementy o dużym promieniu?
Tak. Przy takich projektach możemy zastosować walcowanie rur i profili, jeżeli pozwalają na to parametry materiału i przekroju.
Czy gięcie trzpieniowe stosowane jest zawsze?
Nie. Dobieramy je wtedy, gdy parametry rury i geometria elementu wskazują na potrzebę dodatkowego podparcia przekroju.
Zleć gięcie rur Alwernia
Prześlij rysunek techniczny, model CAD lub szkic wraz z informacją o materiale oraz liczbie potrzebnych części. Na tej podstawie ocenimy możliwość realizacji i dobierzemy odpowiednią technologię.
POL-PROD oferuje gięcie rur dla firm z Alwerni – od pojedynczych detali i prototypów po powtarzalne serie wykonywane według dokumentacji klienta.
📧 poczta@pol-prod.pl
📞 +48 792 611 421