Gięcie rur Chełmek – precyzyjne usługi CNC dla przemysłu
Profesjonalne gięcie rur stalowych, nierdzewnych i aluminiowych dla firm z Chełmka.
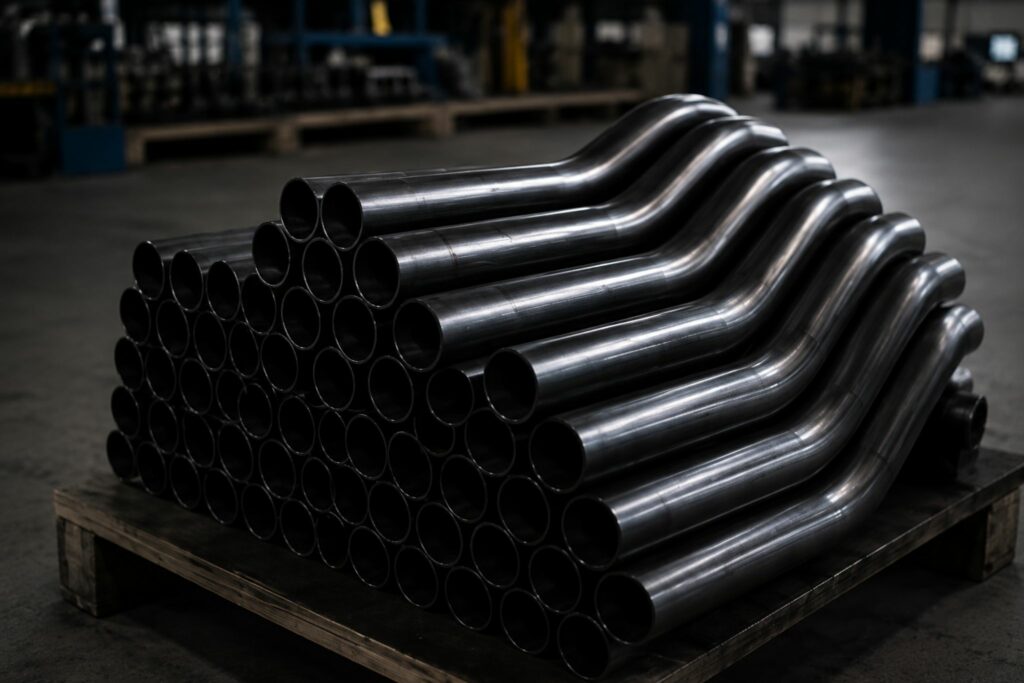
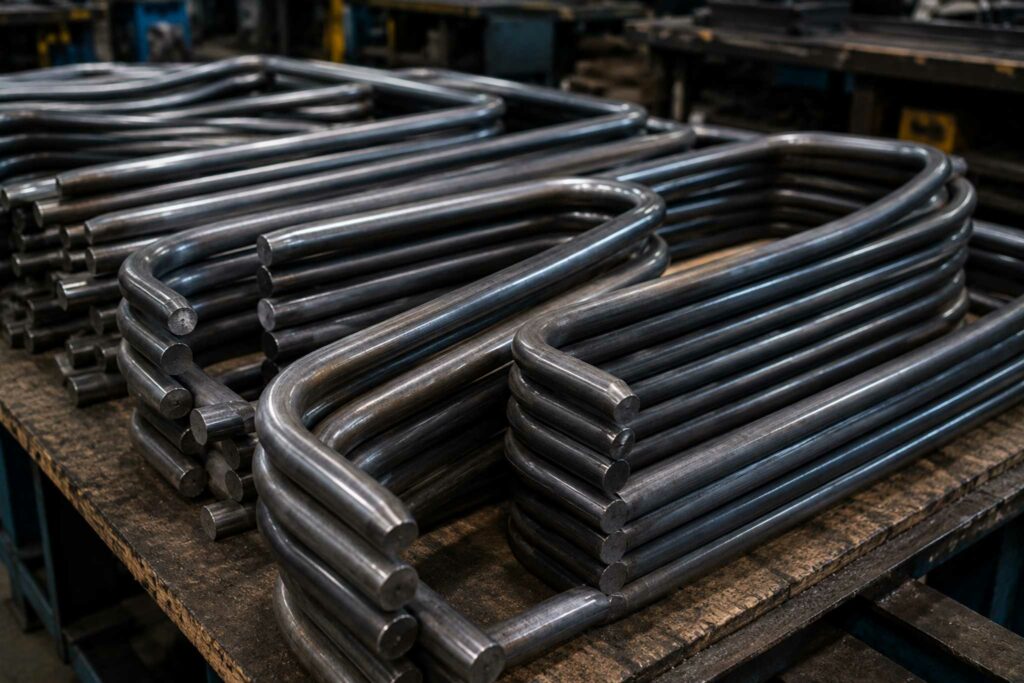
POL-PROD wykonuje gięcie rur dla klientów z Chełmka na podstawie dokumentacji technicznej, plików PDF, DXF i DWG, modeli CAD 3D oraz dokładnie zwymiarowanych szkiców. Realizujemy pojedyncze elementy, prototypy, krótkie serie oraz regularne partie produkcyjne.
W zależności od konstrukcji detalu stosujemy gięcie rur CNC, gięcie trzpieniowe oraz walcowanie rur i profili. Przed uruchomieniem realizacji analizujemy średnicę, grubość ścianki, materiał, promienie, długości prostych fragmentów i wzajemne rozmieszczenie wszystkich gięć.
📧 poczta@pol-prod.pl
📞 +48 792 611 421
Gięcie rur Chełmek według wymagań projektu
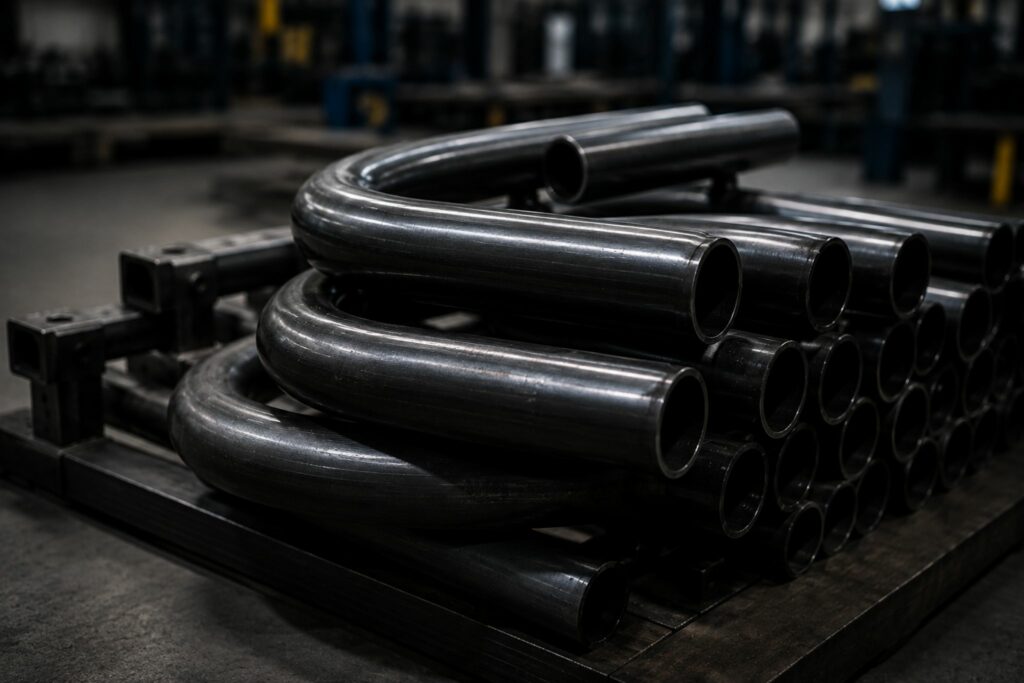
W POL-PROD wykonujemy gięte części rurowe przeznaczone do maszyn, urządzeń, konstrukcji stalowych, ram, stelaży, wsporników oraz innych zespołów technicznych. Możemy realizować zarówno prosty detal z jednym łukiem, jak i część wymagającą kilku kolejnych operacji gięcia.
Przy analizie projektu bierzemy pod uwagę pełną geometrię elementu. Sprawdzamy kąty, promienie, długości odcinków prostych, odstępy pomiędzy łukami oraz możliwość właściwego prowadzenia rury podczas całego procesu.
Gięcie rur CNC dla detali o powtarzalnej geometrii
Gięcie rur CNC pozwala precyzyjnie sterować długością posuwu, obrotem materiału oraz wartością każdego kolejnego kąta. Dzięki temu możliwe jest wykonywanie części o bardziej złożonym przebiegu, także z gięciami rozmieszczonymi w różnych płaszczyznach.
Przy produkcji seryjnej raz przygotowany program może być wykorzystywany do kolejnych partii. Ułatwia to zachowanie powtarzalnego układu łuków i stabilnych wymiarów pomiędzy poszczególnymi sztukami.
Możliwości techniczne gięcia rur i profili
| Rodzaj elementu | Maksymalny zakres |
|---|---|
| Rury stalowe | Ø6–Ø88,9 mm |
| Rury nierdzewne | Ø6–Ø88,9 mm |
| Rury aluminiowe | Ø6–Ø88,9 mm |
| Profile kwadratowe i prostokątne | do 80 × 80 mm |
| Ceowniki | do UPN 120 |
| Pręty okrągłe | do Ø50 mm |
| Płaskowniki | do 120 × 10 mm |
Podane wartości określają podstawowy zakres możliwości naszych urządzeń. Wykonalność konkretnej części zależy jednak także od grubości ścianki, gatunku materiału, oczekiwanego promienia, długości prostych końców oraz rozmieszczenia kolejnych gięć.
Gięcie rur aluminiowych z dopasowaniem parametrów procesu
Realizujemy gięcie rur aluminiowych oraz profili z aluminium. Poszczególne stopy mogą różnić się plastycznością i podatnością na pękanie, dlatego sposób wykonania dobieramy indywidualnie.
Przy ocenie projektu analizujemy przekrój, grubość ścianki, promienie oraz położenie kolejnych łuków. Właściwie dobrane ustawienia pomagają ograniczyć pękanie, deformację przekroju oraz nadmierne sprężynowanie materiału.
Gięcie trzpieniowe rur z kontrolą deformacji
Przy elementach wymagających dodatkowej stabilizacji możemy wykorzystać gięcie trzpieniowe rur. Trzpień znajdujący się wewnątrz materiału podpiera ścianki podczas powstawania łuku i pomaga kontrolować kształt przekroju.
Metoda pozwala ograniczyć spłaszczenie, owalizację oraz marszczenie po wewnętrznej stronie gięcia. Dobór trzpienia zależy od średnicy, grubości ścianki, rodzaju materiału i promienia przewidzianego w projekcie.
Gięcie rur stalowych Chełmek
Wykonujemy gięcie rur stalowych do zastosowań przemysłowych, konstrukcyjnych i maszynowych. Realizowane elementy mogą stanowić gotowe komponenty albo półprodukty przeznaczone do dalszego spawania lub montażu.
Przy formowaniu stali uwzględniamy właściwości konkretnego gatunku, w tym sprężynowanie po zakończeniu procesu. Parametry maszyny dobieramy z odpowiednią korektą, aby po odciążeniu uzyskać właściwy kąt i wymagany przebieg części.
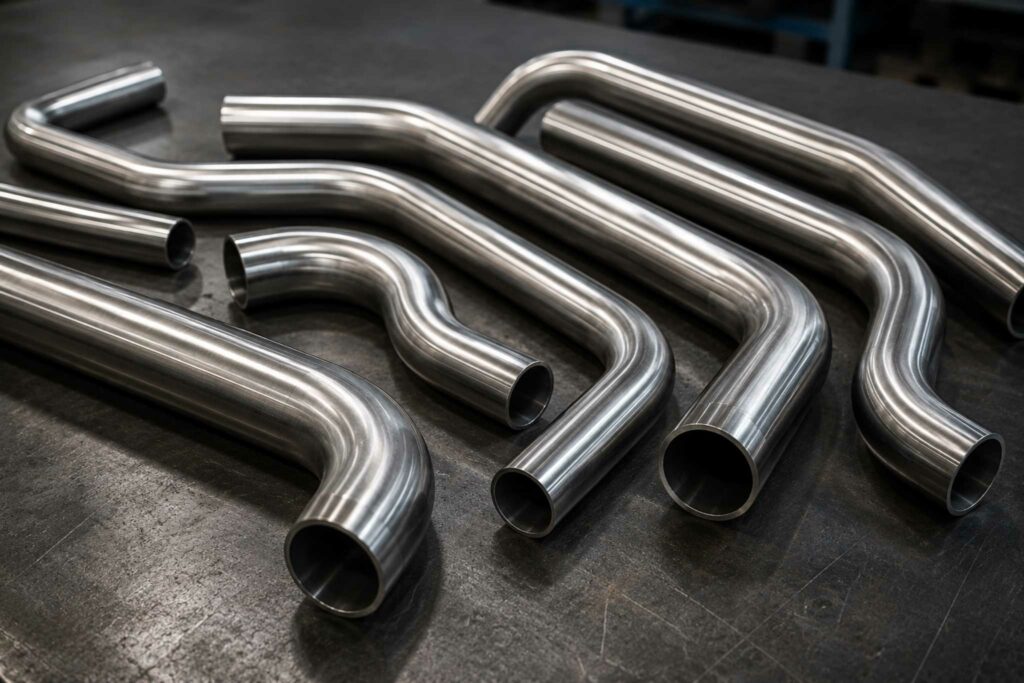
Gięcie rur nierdzewnych dla elementów technicznych
POL-PROD realizuje również gięcie rur nierdzewnych. Przy tym materiale szczególnego znaczenia nabiera dobór właściwego oprzyrządowania oraz parametrów procesu, zwłaszcza gdy istotny jest także stan powierzchni gotowego detalu.
Przed realizacją analizujemy gatunek stali nierdzewnej, średnicę, grubość ścianki, promienie i liczbę gięć. Jeżeli klient ma dodatkowe wymagania dotyczące powierzchni, najlepiej wskazać je razem z dokumentacją.
Walcowanie rur i profili do większych promieni
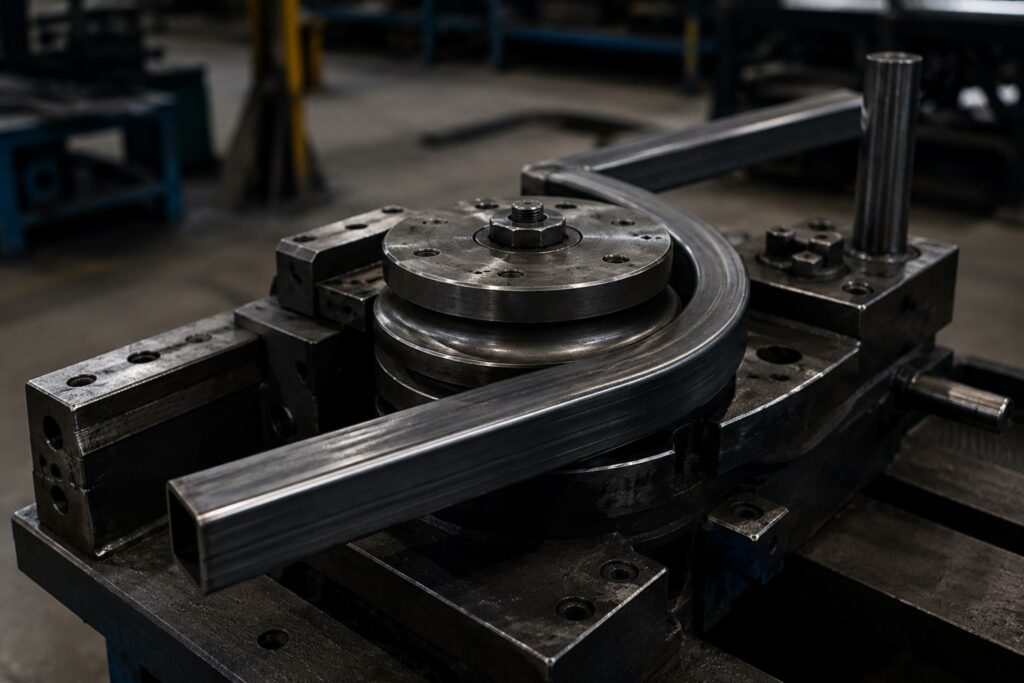
Jeżeli projekt wymaga łagodnej krzywizny na dłuższym odcinku, stosujemy walcowanie rur i profili. Materiał jest formowany stopniowo, dzięki czemu można uzyskać duży promień i równomierne zakrzywienie.
Technologię wykorzystujemy przy wykonywaniu długich łuków, segmentów okręgów, pierścieni oraz zakrzywionych profili. W odpowiednim zakresie technicznym walcowaniu mogą podlegać także ceowniki i płaskowniki.
Dokumentacja do gięcia rur – jakie dane są potrzebne?
Do przygotowania wyceny najlepiej przesłać rysunek techniczny w formacie PDF, plik DXF lub DWG, model CAD 3D albo dokładnie zwymiarowany szkic. Przy elementach przestrzennych model 3D ułatwia jednoznaczne określenie wzajemnego położenia wszystkich gięć.
Dokumentacja powinna zawierać gatunek materiału, średnicę zewnętrzną, grubość ścianki, kąty i promienie. Przy detalach z kilkoma łukami istotne są również odległości pomiędzy nimi, długości prostych fragmentów oraz planowana liczba sztuk.
Kontrola jakości po gięciu rur
Po wykonaniu części sprawdzamy parametry istotne dla zgodności z dokumentacją. W zależności od projektu kontrolujemy kąty, rzeczywiste promienie, długości prostych odcinków, wymiary główne oraz wzajemne położenie kolejnych gięć.
Przy produkcji seryjnej zwracamy dodatkowo uwagę na powtarzalność poszczególnych sztuk. Jest to szczególnie ważne przy komponentach, które później trafiają do stałych procesów montażowych lub spawalniczych.
Gięcie rur Chełmek z materiału powierzonego
Możemy wykonać usługę również na materiale dostarczonym przez klienta. Rury powinny być proste, bez uszkodzeń wpływających na proces oraz zgodne z projektem pod względem gatunku, średnicy i grubości ścianki.
Należy także uwzględnić zapas technologiczny potrzebny do zamocowania materiału w giętarce. Przy nowych detalach warto ustalić wymaganą długość półproduktu przed przygotowaniem całej partii rur.
Gięcie rur na zimno – technologia stosowana w POL-PROD
Podstawą naszych realizacji jest gięcie rur na zimno. Materiał formujemy mechanicznie bez wcześniejszego nagrzewania całego elementu, wykorzystując odpowiednie narzędzia oraz ustawienia maszyny.
W zależności od geometrii stosujemy gięcie CNC, technologię trzpieniową albo walcowanie. Dobór metody zależy od materiału, przekroju i kształtu wymaganego w dokumentacji technicznej.
Gięcie rur Chełmek – prototypy i produkcja powtarzalna
Realizujemy zamówienia o różnej wielkości. Nowy projekt może rozpocząć się od pojedynczej części prototypowej lub krótkiej serii próbnej, co pozwala sprawdzić geometrię przed uruchomieniem większego zamówienia.
Po zaakceptowaniu pierwszych detali kolejne partie mogą być wykonywane według ustalonych parametrów procesu. Obsługujemy również firmy potrzebujące tych samych elementów regularnie w kolejnych cyklach produkcyjnych.
Najczęstsze pytania o gięcie rur Chełmek
Czy wykonujecie rury z kilkoma gięciami?
Tak. Możemy realizować elementy wielokrotnie gięte, również z łukami rozmieszczonymi w różnych płaszczyznach, jeśli pozwala na to geometria części.
Czy można zamówić pojedynczą część lub serię próbną?
Tak. Wykonujemy prototypy, pojedyncze sztuki, małe serie oraz regularne partie produkcyjne.
Czy oferujecie gięcie trzpieniowe rur?
Tak. Stosujemy tę technologię w projektach wymagających dodatkowego podparcia przekroju i ograniczenia jego deformacji.
Czy można zlecić gięcie na materiale klienta?
Tak. Możemy pracować na materiale powierzonym, jeżeli spełnia wymagania projektu i posiada odpowiednią długość technologiczną.
Zamów gięcie rur Chełmek
Prześlij rysunek techniczny, model CAD lub dokładny szkic wraz z informacją o materiale, wymiarach oraz liczbie potrzebnych elementów. Na tej podstawie ocenimy możliwość wykonania części i dobierzemy odpowiednią technologię.
POL-PROD realizuje gięcie rur dla firm z Chełmka – od pojedynczych prototypów po regularne serie produkcyjne.
📧 poczta@pol-prod.pl
📞 +48 792 611 421