Gięcie rur Świątniki Górne – precyzyjna produkcja elementów CNC
Profesjonalne gięcie rur stalowych, nierdzewnych i aluminiowych dla firm ze Świątnik Górnych.
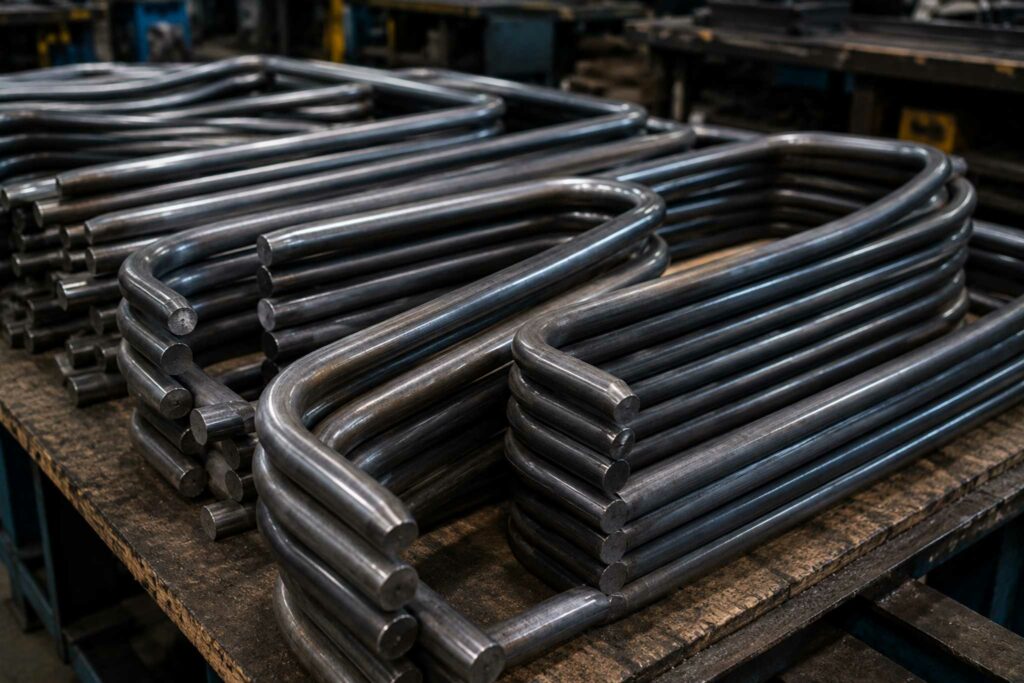
POL-PROD wykonuje gięcie rur dla klientów ze Świątnik Górnych na podstawie dokumentacji technicznej, modeli CAD 3D, rysunków PDF oraz plików DXF i DWG. Realizujemy pojedyncze elementy, prototypy, partie próbne oraz powtarzalne serie produkcyjne.
Do konkretnego detalu dobieramy odpowiednią technologię: gięcie rur CNC, gięcie trzpieniowe lub walcowanie rur i profili. Przed wykonaniem części sprawdzamy materiał, średnicę, grubość ścianki, wymagane promienie, odległości między łukami i długości prostych fragmentów.
📧 poczta@pol-prod.pl
📞 +48 792 611 421
Gięcie rur Świątniki Górne do maszyn i elementów konstrukcyjnych
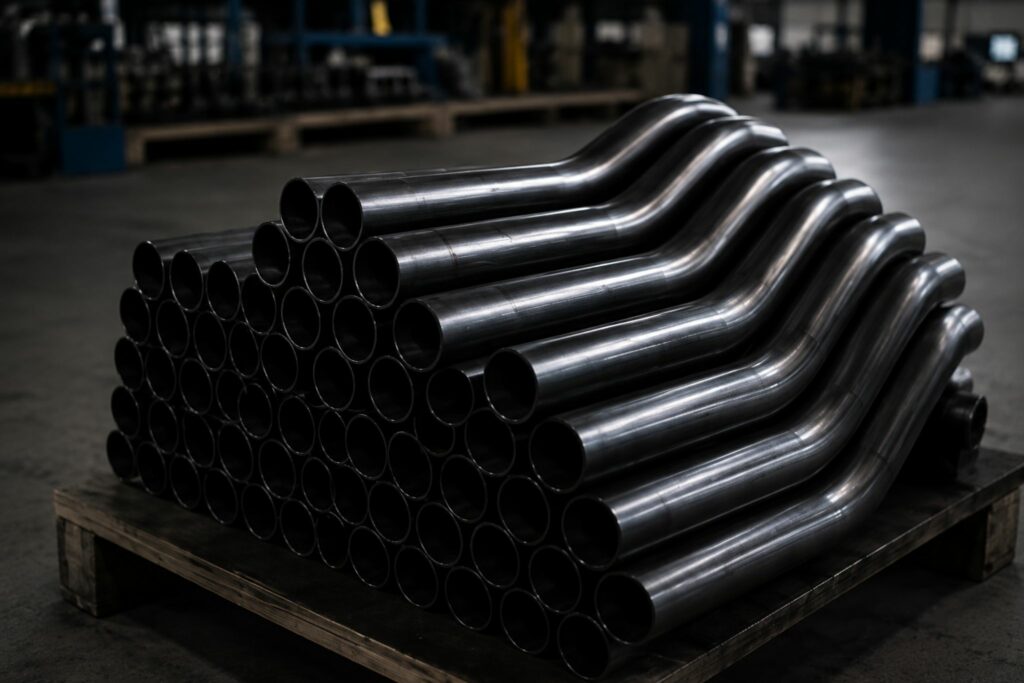
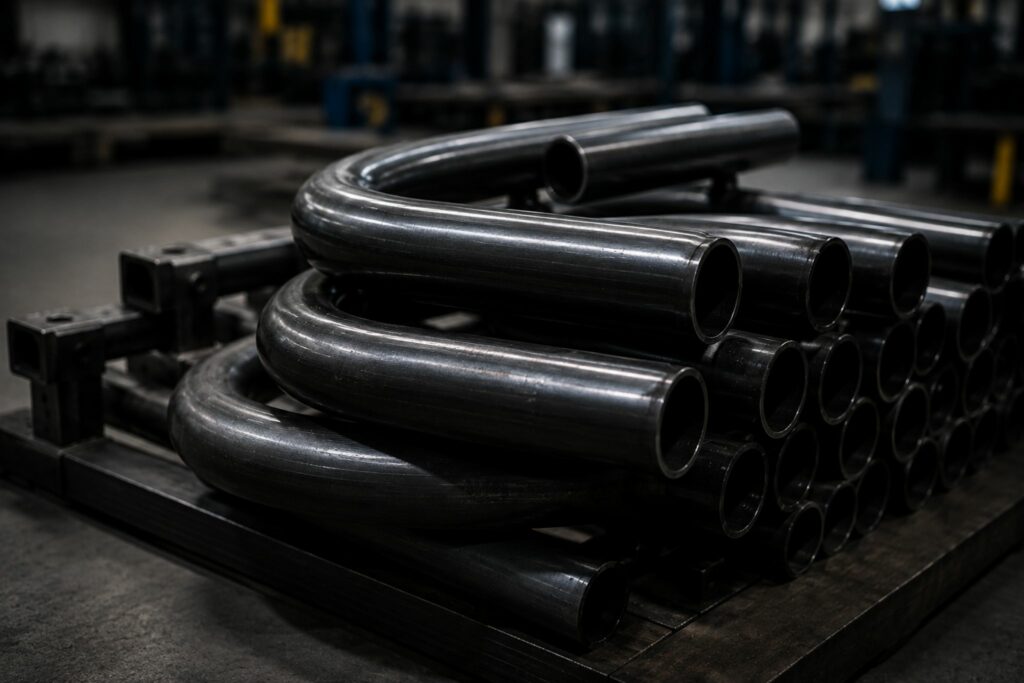
Wykonujemy części rurowe wykorzystywane w konstrukcjach stalowych, maszynach, urządzeniach, ramach, stelażach i różnego rodzaju zespołach technicznych. Możemy przygotować prosty detal z jednym gięciem, ale również element posiadający kilka łuków o określonym wzajemnym położeniu.
Przy bardziej złożonych częściach istotny jest nie tylko finalny kształt. Analizujemy także kolejność wykonywania gięć, możliwość obracania rury oraz dostęp narzędzi do poszczególnych miejsc na elemencie.
Gięcie rur CNC – dokładne sterowanie geometrią detalu
Przy częściach wymagających dużej powtarzalności wykorzystujemy gięcie rur CNC. Maszyna steruje długością posuwu materiału, wartością kąta oraz obrotem rury pomiędzy kolejnymi operacjami.
Pozwala to wykonywać detale jedno- i wielokrotnie gięte, także w kilku płaszczyznach. Po przygotowaniu i sprawdzeniu programu możliwe jest wykorzystanie tych samych ustawień przy kolejnych partiach produkcyjnych.
Gięcie rur nierdzewnych – dopasowanie technologii do wymagań
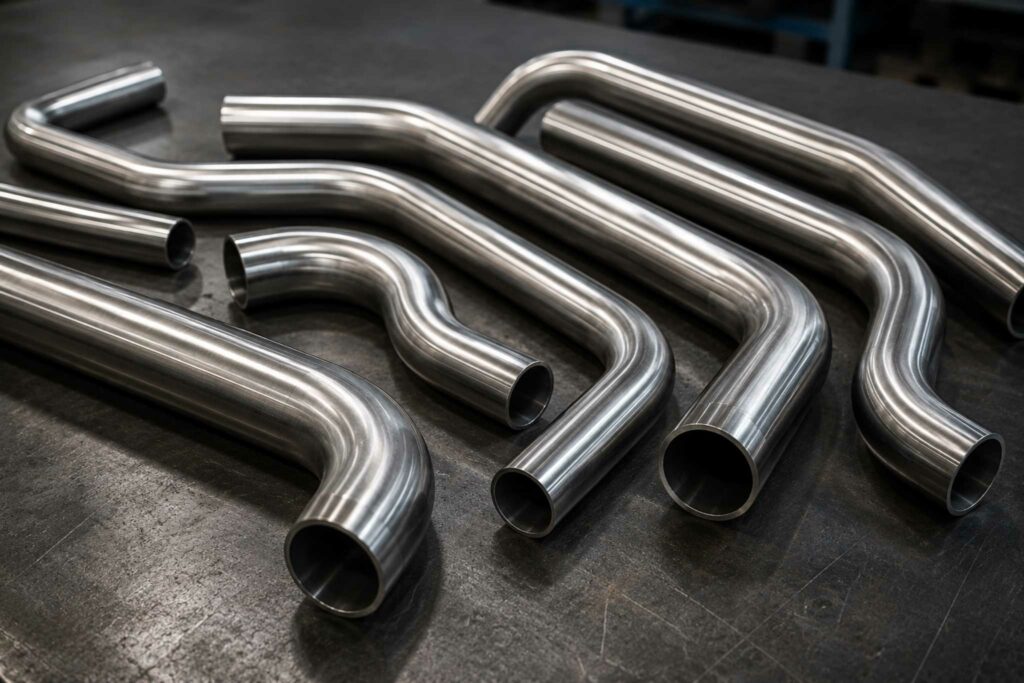
POL-PROD realizuje gięcie rur nierdzewnych do zastosowań przemysłowych i technicznych. W tym przypadku zwracamy uwagę zarówno na wymagany kształt, jak również na odpowiedni dobór oprzyrządowania mającego kontakt z powierzchnią materiału.
Znaczenie mają gatunek stali nierdzewnej, średnica, grubość ścianki, liczba gięć i wymagane promienie. Jeżeli klient określa dodatkowe wymagania dotyczące powierzchni, warto wskazać je już przed rozpoczęciem produkcji.
Zakres techniczny gięcia rur i profili
| Rodzaj elementu | Maksymalny zakres |
|---|---|
| Rury stalowe | Ø6–Ø88,9 mm |
| Rury nierdzewne | Ø6–Ø88,9 mm |
| Rury aluminiowe | Ø6–Ø88,9 mm |
| Profile kwadratowe i prostokątne | do 80 × 80 mm |
| Ceowniki | do UPN 120 |
| Pręty okrągłe | do Ø50 mm |
| Płaskowniki | do 120 × 10 mm |
Podane wartości określają podstawowy zakres możliwości naszych urządzeń. Ostateczna wykonalność zależy również od grubości ścianki, gatunku materiału, promienia gięcia, długości prostych zakończeń i układu kolejnych łuków.
Walcowanie rur i profili do dużych promieni
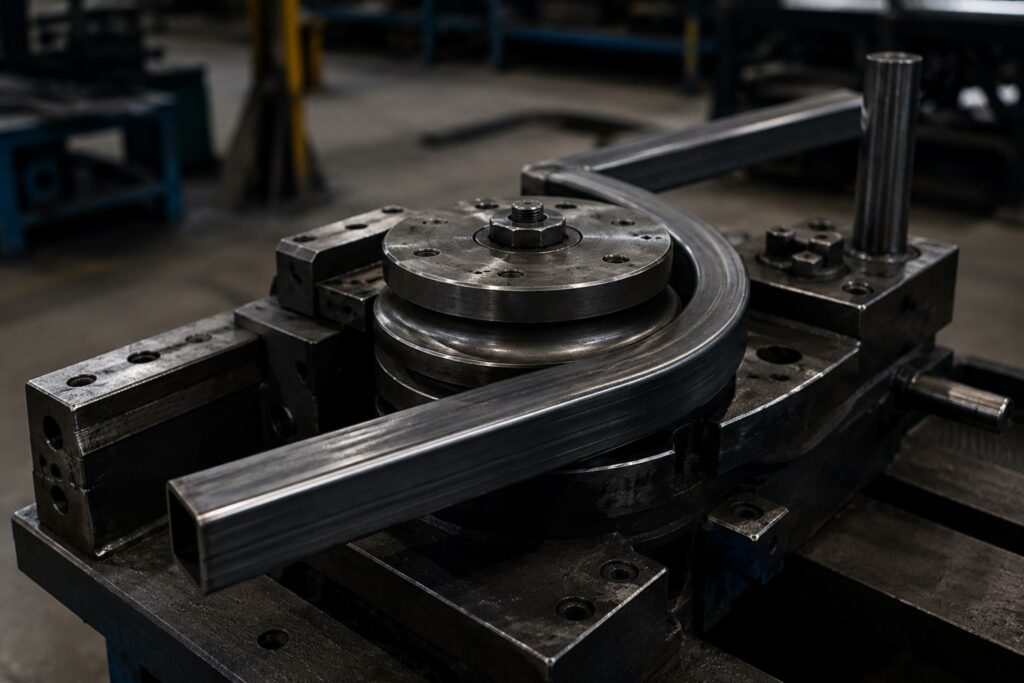
W przypadku elementów wymagających łagodnego zakrzywienia na większej długości stosujemy walcowanie rur i profili. Materiał jest stopniowo formowany, dzięki czemu można uzyskać płynną krzywiznę bez tworzenia krótkiego, miejscowego łuku.
Metodę wykorzystujemy między innymi do segmentów okręgów, długich łuków, pierścieni oraz zakrzywionych elementów profilowych. W odpowiednim zakresie technicznym walcujemy również ceowniki i płaskowniki.
Gięcie rur stalowych Świątniki Górne
Wykonujemy gięcie rur stalowych do części konstrukcyjnych, maszynowych i produkcyjnych. Detale mogą być przeznaczone do dalszego montażu, spawania lub bezpośredniego wykorzystania jako komponent większego zespołu.
Podczas gięcia uwzględniamy sprężynowanie stali po odciążeniu materiału. Parametry procesu dobieramy tak, aby po zakończeniu formowania uzyskać wymaganą geometrię i właściwy kąt końcowy.
Gięcie trzpieniowe rur – ograniczenie spłaszczenia i owalizacji
Przy bardziej wymagających geometriach możemy zastosować gięcie trzpieniowe rur. Trzpień umieszczony wewnątrz materiału podpiera ścianki w strefie formowania i pomaga stabilizować przekrój.
Technologia może ograniczyć spłaszczenie, owalizację oraz marszczenie po wewnętrznej stronie łuku. O jej zastosowaniu decydują między innymi średnica, grubość ścianki, materiał oraz wymagany promień.
Gięcie rur aluminiowych – parametry dobierane do stopu
Realizujemy także gięcie rur aluminiowych i profili. Poszczególne stopy aluminium mogą różnić się plastycznością oraz odpornością na pękanie, dlatego każdy projekt analizujemy indywidualnie.
Przygotowując proces, uwzględniamy przekrój, grubość ścianki, promień oraz rozmieszczenie kolejnych gięć. Odpowiednie ustawienia pomagają ograniczyć deformację przekroju oraz nadmierne sprężynowanie gotowej części.
Dokumentacja do gięcia rur – PDF, DXF, DWG i CAD 3D
Do sprawnego przygotowania wyceny warto przesłać dokumentację jednoznacznie określającą kształt elementu. Może to być rysunek PDF, DXF lub DWG, model CAD 3D albo dokładnie zwymiarowany szkic.
Najważniejsze dane to:
- gatunek materiału,
- średnica zewnętrzna,
- grubość ścianki,
- promienie i kąty gięcia,
- odległości pomiędzy łukami,
- długości prostych fragmentów,
- liczba zamawianych elementów.
Przy częściach przestrzennych model 3D jest szczególnie pomocny, ponieważ pokazuje kierunki i wzajemne ustawienie wszystkich gięć.
Kontrola geometrii wykonanych rur
Po wykonaniu części sprawdzamy parametry istotne dla zgodności z dokumentacją. W zależności od konstrukcji kontrolujemy rzeczywiste kąty, promienie, długości prostych odcinków, główne wymiary oraz położenie kolejnych gięć.
Przy produkcji powtarzalnej zwracamy również uwagę na zgodność pomiędzy kolejnymi sztukami. Jest to szczególnie istotne przy elementach, które później mają trafiać do tych samych punktów montażowych lub przyrządów spawalniczych.
Gięcie rur Świątniki Górne z materiału klienta
Usługę możemy wykonać także na materiale powierzonym. Rury powinny być proste, nieuszkodzone oraz zgodne z projektem pod względem gatunku, średnicy i grubości ścianki.
Przed przygotowaniem całej partii warto zweryfikować długość półproduktu. Giętarka wymaga fragmentu materiału do prawidłowego uchwycenia i prowadzenia rury, dlatego konieczne może być pozostawienie dodatkowego zapasu technologicznego.
Gięcie rur na zimno – technologia stosowana w POL-PROD
Podstawą naszych realizacji jest gięcie rur na zimno. Materiał formowany jest mechanicznie bez wcześniejszego nagrzewania całej części.
W zależności od geometrii wykorzystujemy gięcie CNC, proces trzpieniowy lub walcowanie. Dobór metody wynika z materiału, przekroju oraz kształtu określonego w dokumentacji klienta.
Gięcie rur Świątniki Górne – od prototypu do regularnej produkcji
W przypadku nowego detalu możemy rozpocząć od pojedynczej sztuki albo krótkiej serii próbnej. Pozwala to zweryfikować geometrię przed uruchomieniem większej partii.
Po zatwierdzeniu części możliwa jest realizacja kolejnych zamówień według ustalonych parametrów procesu. Obsługujemy również cykliczne serie tych samych elementów rurowych.
Najczęstsze pytania o gięcie rur Świątniki Górne
Czy wykonujecie części z kilkoma gięciami w różnych płaszczyznach?
Tak. Przy odpowiedniej geometrii możemy realizować przestrzenne elementy z kilkoma łukami wykonywanymi na jednej rurze.
Czy można przesłać model CAD 3D do wyceny?
Tak. Jest to szczególnie pomocne przy częściach wielokrotnie giętych i przestrzennych. Do modelu warto dołączyć informację o materiale oraz liczbie sztuk.
Czy realizujecie pojedyncze części, czy tylko większe serie?
Wykonujemy zarówno pojedyncze detale i prototypy, jak również serie próbne i regularną produkcję.
Czy możecie wykonać duży, płynny łuk?
Tak. Przy odpowiednich parametrach rury możemy zastosować walcowanie, które sprawdza się przy dużych promieniach i długich krzywiznach.
Zleć gięcie rur Świątniki Górne
Prześlij dokumentację techniczną wraz z informacją o materiale oraz planowanej liczbie elementów. Na tej podstawie sprawdzimy możliwość realizacji i dobierzemy odpowiednią technologię wykonania.
POL-PROD oferuje gięcie rur dla firm ze Świątnik Górnych – od pojedynczych prototypów po regularne serie produkcyjne wykonywane zgodnie z dokumentacją klienta.
📧 poczta@pol-prod.pl
📞 +48 792 611 421